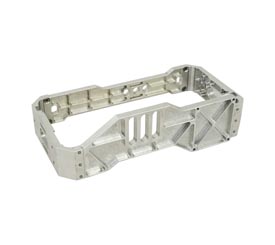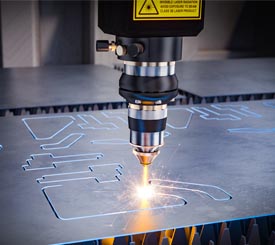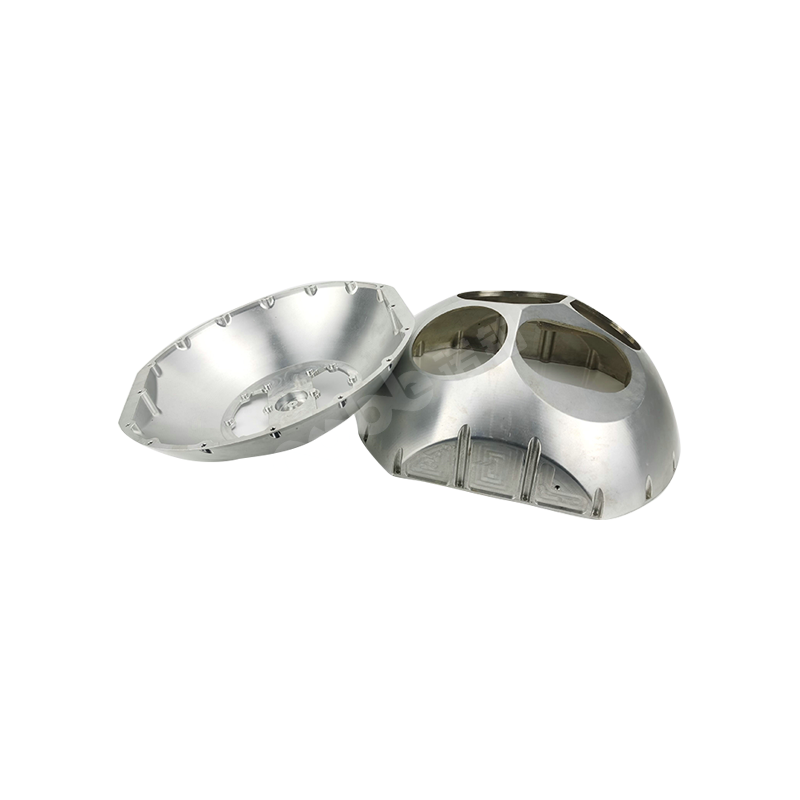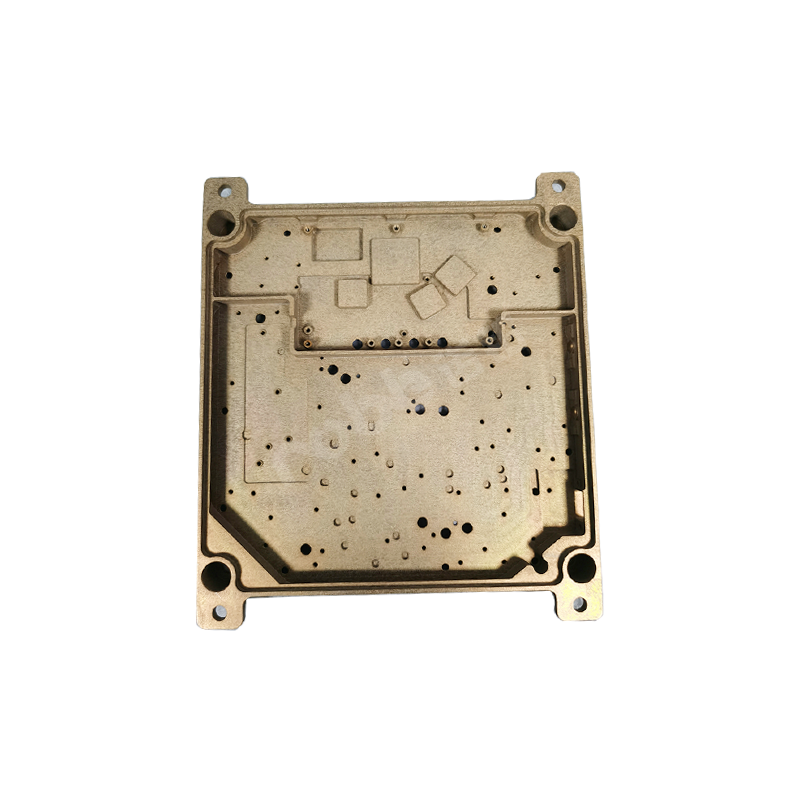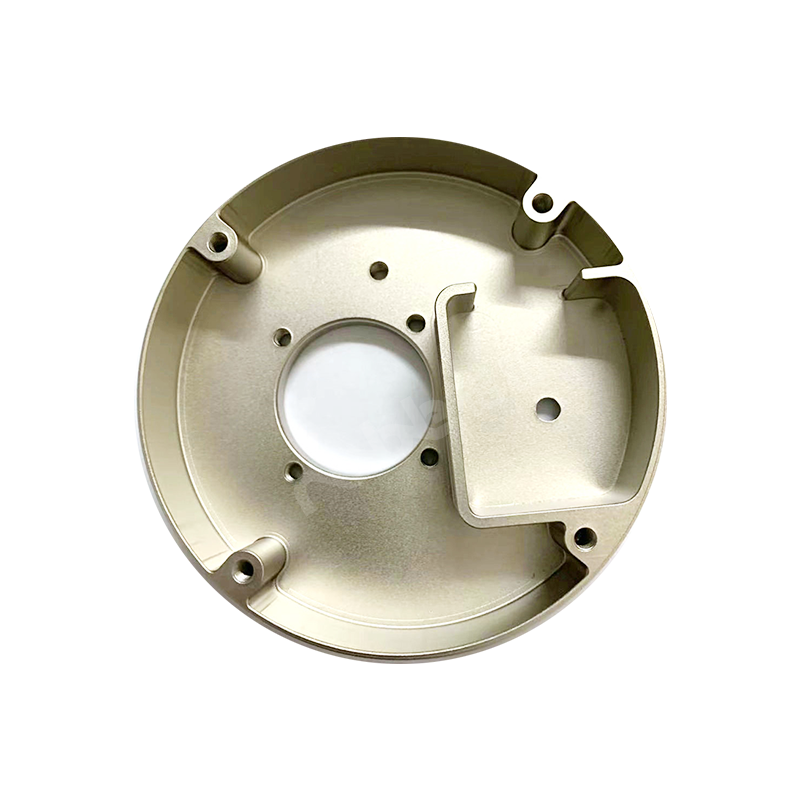
AI 机器人外壳的制造工艺选择至关重要。机器人自动化系统可采用注塑成型、CNC 加工、3D 打印或钣金加工等工艺。这些系统使用的材料包括铝合金、ABS、聚碳酸酯、碳纤维和不锈钢等。制造材料会影响 AI 系统及机器人传感器的集成效果。AI 机器人系统需要热管理和 EMI 屏蔽来保障传感器正常工作。制造工艺还会影响机器人的重量和结构刚性。那么,哪种制造工艺能为您的机器人系统提供最优的量产设计方案?生产成本、产量和机器人耐用性是驱动 AI 机器人量产系统选择的核心因素。人工智能也有助于改进机器人系统的生产自动化与设计。
AI 机器人外壳材料:金属与合金
金属能提供塑料往往无法实现的功能。它们能将热量从密集的电子元件中导出,阻止电磁干扰,并为精密零件保持严格公差。这就是许多机器人平台依赖铝合金、不锈钢、钛合金和镁合金的原因。
铝合金
性能与优势
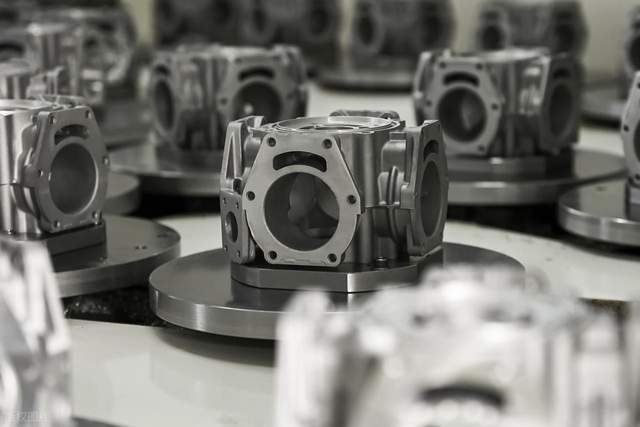
铝是机器人框架和外壳的主要金属材料。它密度仅为 2.7 g/cm³,重量轻;导热性良好,导热系数在 120–180 W/m·K 之间。机加工铝外壳还能提供较强的 EMI 屏蔽效果,在 10 kHz 至 40 GHz 范围内约为 80–100 dB。对于需要将传感器、电路板和电机集成在紧凑空间内的 AI 系统而言,这些数据至关重要。
牌号选择影响重大。下表对比了两种常用合金:
性能 | 7075-T6 | 6061-T6 |
极限抗拉强度 | 约 570 MPa | 约 310 MPa |
屈服强度 | 约 500 MPa | 约 275 MPa |
两种合金的弹性模量相近,均为 69–72 GPa。差异不在刚度,而在强度。7075 牌号允许使用更薄的壁厚同时保持安全裕度,有助于实现轻量化设计目标。当焊接和成本比极致减重更重要时,6061 牌号更具优势。
局限性与成本
铝比塑料贵。棒料价格约为每公斤 6.6–11 美元。铝还需要机加工或铸造,因此模具和人工成本会叠加。有利的一面是,铝的切削性能非常好,切削速度是不锈钢的 2–4 倍,刀具磨损更少,对夹具刚性要求也更低。对许多机器人零件而言,这种加工速度优势足以抵消材料价格。
典型应用
铝广泛应用于结构框架、散热面板和户外机器人本体。一项关于 SiC、Al₂O₃ 和粉煤灰增强 Al6061 混合复合材料的研究发现,各添加 5% 的混合配方在 X 波段表现出良好的力学性能和 EMI 屏蔽效果。标准 6061 本身不具备屏蔽能力,但复合材料版本可以获得该性能。
不锈钢
17-4 PH 及其他牌号
不锈钢具有很高的强度。17-4 PH 牌号的抗拉强度约为 190–200 ksi,远高于 304 或 316 的 75–90 ksi。它在 A 状态(退火态)下切削性能良好,之后可进行热处理。它还适用于 CNC 加工和 DMLS 金属打印,因此可以制造复杂外壳。
强度与耐腐蚀性
腐蚀行为是区分各牌号的关键。下表进行了总结:
牌号 | 近似抗拉强度(ksi) | 耐腐蚀性 |
17-4 PH | 190–200 | 良好 |
316 SS | 75–90 | 优异 |
304 SS | 75–90 | 良好 |
416 SS | 75–95 | 一般 |
钛合金(5 级) | 130–150 | 优异 |
17-4 PH 在许多场景下与 304 相当,远超 416。它能很好地耐受大气、淡水和温和化学品。但停滞海水是其弱项。富氯环境可能导致缝隙腐蚀,此时 316 或钛合金更为合适。
工业应用场景
工厂机器人通常在室内工作,因此 17-4 PH 适用。它提供高强度以及足够的腐蚀防护。冲洗工位和化工厂则更倾向于使用 316。不锈钢密度为 7.8 g/cm³,重量较大,对重量敏感的机器人可能不会选用。其导热系数仅为 15–25 W/m·K,也偏低,限制了散热能力。
钛合金与镁合金
Ti-6Al-4V 性能
Ti-6Al-4V(5 级钛合金)兼具高强度和优异的耐腐蚀性。其抗拉强度为 130–150 ksi,密度为 4.5 g/cm³,比钢轻但比铝重。导热系数较低,为 7–22 W/m·K。加工难度大,且我们的资料来源中未提供成本数据,因此应将其视为高端选项。
镁合金:超轻选项
镁是最轻的结构金属。它能屏蔽 EMI 并大幅减轻重量。问题在于易燃性。细屑和粉尘可能起火,因此车间需要特殊处理。这一风险使镁合金在某些 AI 机器人外壳项目中不被采用。
航空航天与高端机器人
钛合金出现在航空航天和高性能机器人领域,这些场景中每一克都至关重要。镁合金也用于部分轻量化结构。两者都会增加成本和加工复杂度。对大多数 AI 机器人产品而言,铝或不锈钢仍是实用之选。
AI 机器人外壳材料:聚合物与塑料
聚合物在机器人系统中的作用与金属不同。它们能减轻重量和降低成本,还能防锈。但它们导热能力较弱,EMI 屏蔽效果也较差。合适的 AI 机器人外壳材料必须匹配具体应用需求。
ABS
成本与成型性
ABS 的成本低于大多数机器人本体材料。它流动性好,易于填充模具,模具成本低。短周期时间有利于大批量生产。这使得 ABS 成为家用机器人零件的明智选择。许多轻型机器人零件使用 ABS,对整个结构的增重很小。制造商可以轻松对成品表面进行喷涂或纹理处理。
ABS 在室内机器人系统中表现良好,室内温度稳定。该材料适用于轻量结构和机器人零件。加工前无需特殊干燥,可节省生产时间。
热学与紫外线局限
ABS 有明显局限。它在约 100°C 时软化。紫外线会损害其户外表面,在阳光下暴露数周后会出现裂纹。户外机器人本体不能单独使用 ABS。机器人内部的高温部件也会引发问题。任何基于 ABS 的设计都需要进行热控制。
紫外线问题出现得很快。表面先变黄,然后变脆。涂层有帮助但会增加成本。对于室内家用机器人外壳,这不成问题。但户外机器人系统的本体部件需要不同材料。
消费级机器人应用
家用助理机器人常使用 ABS。清洁机器人本体也使用 ABS。该材料保持低重量和低成本。成型性使设计师能够添加曲线和卡扣特征,装配更快。这些轻型机器人本体很好地满足了消费级需求。其强度足以应对室内使用。
聚碳酸酯
抗冲击强度与透明度
聚碳酸酯为机器人系统带来韧性。应关注 UL 94 V-0 阻燃等级和超过 600 J/m 的 Izod 冲击强度。这些数据对机器人设计很重要。冲击强度为 600–850 J/m。在可见光范围内光学透明度极佳。这使其成为机器人零件最佳的透明工程热塑性薄膜材料。
PC 面板冲击等级:应关注 UL 94 V-0 阻燃等级和 Izod 冲击强度 >600 J/m——而不仅仅是"使用了聚碳酸酯"。
视觉系统盖板需要这种材料。机器人传感器盖板也需要。它比亚克力更能承受撞击。它还能满足外壳内部电子元件所需的阻燃等级要求。
应力开裂风险
聚碳酸酯有一个弱点:应力开裂。溶剂会侵蚀机器人本体的应力区域。螺孔周围会形成裂纹。设计师必须在设计中释放应力点。退火也有帮助。涂层可以阻止化学物质对轻型部件的侵蚀。
该材料比玻璃更容易划伤。硬质涂层可以解决这个问题。对于机器人传感器盖板,涂层板材效果良好,既保持透明又耐损伤。
传感器盖板与面板
传感器盖板需要透明材料。聚碳酸酯完美契合。激光雷达外壳和摄像头窗口都使用它。抗冲击性保护昂贵的传感器。轻型部件对机器人系统的负载增加很小。
对于自动驾驶 AI 系统,这些盖板至关重要。机器人透过它们观察。任何划痕都会损害性能。带硬质涂层的聚碳酸酯解决了这一问题,将抗冲击强度与表面耐久性结合在一起。
尼龙与玻纤增强聚合物
强度与耐磨性
尼龙为机器人零件带来高强度和耐磨性。玻纤增强版本将刚度大幅提高。纤维承担载荷,尼龙基体将其固定。二者结合形成坚固的机器人零件。齿轮和轴承使用玻纤增强尼龙制造轻型零件。
其强度重量比优于许多金属。玻纤增强尼龙零件在提供相似刚度的同时,重量可显著低于铝制零件。这有助于实现机器人系统的轻量化设计目标。该材料还能减振,使机器人系统运行更平稳。
吸湿问题
尼龙会吸水,结构零件的性能会发生变化。强度下降,尺寸偏移。干燥零件配合紧密,潮湿零件膨胀。这会给 AI 系统中的精密机器人零件带来问题。
设计师必须考虑这一点。成型前干燥有帮助。对最终零件进行密封处理也有帮助。室内机器人系统面临的湿气较少。户外机器人系统需要对零件进行密封或使用不同材料。
结构部件
结构机器人零件常使用玻纤增强尼龙。该材料刚性好、强度高,能抵抗运动部件的磨损,成本低于金属。对于中等批量生产,这些轻型零件非常适用。
机器人臂和框架使用该材料。它在不损失强度的情况下减轻重量。机器人变得更高效,电机消耗更少功率。整体系统性能得到改善。
AI 机器人外壳材料:复合材料与新兴选项
碳纤维复合材料
强度重量比
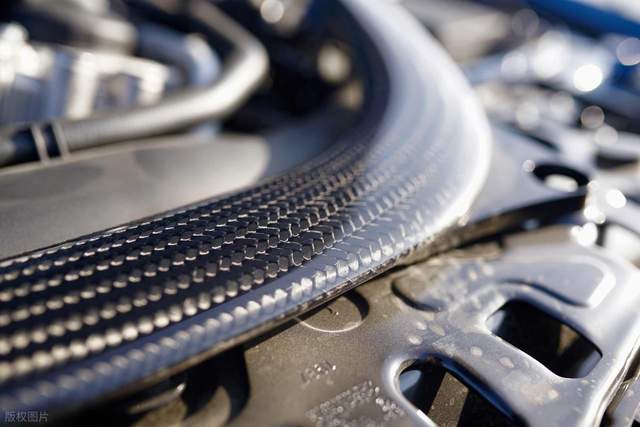
碳纤维使机器人外壳既极轻又坚固。它具有所有材料中最佳的刚度重量比。高模量碳纤维能防止零件在载荷下弯曲,在机器人臂等关键区域阻止变形。快速运动且需要精度的机器人需要这种刚度。碳纤维比金属轻得多。碳纤维零件可以像钢一样刚硬,但重量轻得多。这有助于工程师实现轻量化设计目标。这些轻型零件让机器人运动更快、耗电更少。
成本与制造挑战
碳纤维的主要问题在于高成本。它是最昂贵的材料。复杂的制造步骤推高价格并导致良品率降低。模具特殊且昂贵。铺层和固化耗时很长。对于小批量高性能机器人,成本可以接受。对于大批量产品,通常则不划算。下表对比了碳纤维与玻纤增强复合材料:
属性 | 碳纤维 | 玻纤增强复合材料 |
刚度 | 最高。高模量保持部件稳定。 | 中等。载荷下弯曲更大。 |
减重效果 | 最佳刚度重量比。实现轻量化结构。 | 比碳纤维重。 |
每公斤成本 | 最昂贵。 | 最具成本效益。 |
高性能应用
碳纤维用于无人机、竞速机器人和航空航天系统。任何将性能与减重挂钩的系统都会使用它。该材料还能减少振动。结构不抖动时传感器工作更好。对于轻型机器人臂或飞行平台,碳纤维是首选。这些高性能材料在其他材料无法胜任的场合发挥作用。坚固轻巧的零件使这些应用成为可能。强度重量比优势是其根本原因。
玻纤增强复合材料
刚度与热稳定性
玻纤增强复合材料是更经济的选择。它们不如碳纤维刚硬,刚度中等,在相同载荷下弯曲更大。但它们耐热性好。温度升高时玻纤保持形状。这对靠近电机或电子元件的机器人零件很重要。该材料成本远低于碳纤维,强度足以满足许多工业用途。它在性能和成本之间为机器人提供了良好平衡。
模具磨损与冲击局限
标准玻纤含量为重量的 30%–50%。这些纤维会划伤模具,比未增强塑料更快磨损模具。模具需要更硬的钢材,这增加了模具成本和加工时间。冲击局限也很重要。玻纤会产生应力点,零件在突然载荷下可能更容易开裂。玻纤含量越高,表面光洁度越差。对于需要经受跌落的轻量化设计,应仔细权衡这些取舍。
工业外壳
工业外壳常使用玻纤增强尼龙。机器人臂、底座和其他结构零件从中受益。减重效果是实实在在的,即使不如碳纤维。当预算无法承受碳纤维时,玻纤增强复合材料为机器人提供了良好的性能。许多 AI 驱动的工厂机器人使用这些坚固材料。
新兴材料
导电塑料用于 EMI 屏蔽
新型导电塑料让 AI 系统以全新方式设计外壳。这些材料将标准热塑性塑料与导电填料混合,无需单独的金属层即可阻挡电磁干扰。这允许将屏蔽功能直接集成到结构中,形成更简单、更轻的机器人外壳。对于布满传感器的 AI 系统,这一点非常重要。这些材料用轻质零件替代重型金属屏蔽罩。
人机交互用软质材料
软质材料现在出现在许多机器人设计中。硅胶和热塑性弹性体覆盖人接触的机器人表面。这些材料使机器人更安全、更舒适。与人协作的机器人需要柔软、灵活的区域。设计挑战在于如何将这些软质材料附着到下方的硬质结构上。良好的设计使人与机器人的交互更安全、更自然。
未来材料趋势
该领域的材料科学正在快速变化。预计会出现更多混合材料:用于 EMI 屏蔽的导电塑料、用于安全触感的软质表皮、将碳纤维与印刷电子结合的轻量化结构。目标是让机器人外壳不仅仅是保护零件,而是成为机器人本身的工作部件。这些轻型零件将帮助机器人以更少的能量做更多的事。机器人的未来取决于这些智能材料和智能设计。
AI 机器人外壳的增材制造
增材制造逐层构建零件,无需模具和切削刀具。这种自由度帮助 AI 机器人外壳项目快速推进。工程师可以在不产生大额模具费用的情况下测试新形状。该工艺非常适合原型制作和小批量生产。
FDM
低成本原型制作
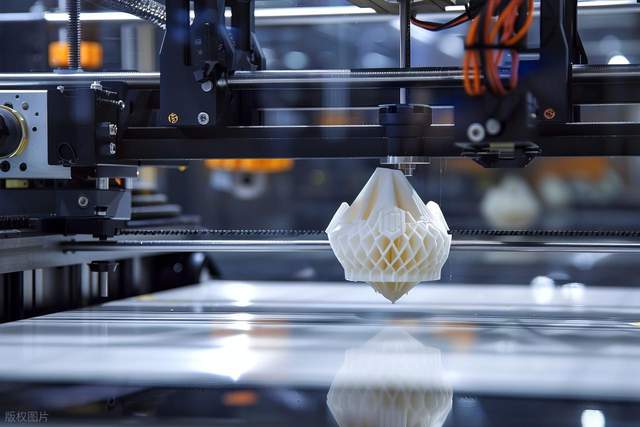
FDM 是最便宜的 3D 打印方法。它将熔融塑料通过喷嘴挤出。常用材料包括 ABS、PETG 和 PLA,这些塑料成本很低。团队可以在一夜之间打印出完整的外壳壳体。这种速度有助于早期设计评审。你可以拿在手里检查配合,在花钱开金属模之前修正错误。
表面光洁度与强度局限
FDM 零件有可见的层纹,表面粗糙。Z 轴方向的强度较弱,该方向的层间结合较差。跌落测试往往会导致零件开裂。这些局限使 FDM 无法用于最终机器人部件。它适用于配合检查,不适用于承重外壳。
内部夹具与支架
机器人内部空间紧张。FDM 在内部支架和线缆导引件方面表现出色。这些零件承载较轻,用于固定传感器和布线。你可以在几小时内打印出定制安装座。这种灵活性帮助自动化团队快速迭代。传感器位置改变意味着打印一个新支架,而不是开一副新模具。
SLA 与 DLP
高分辨率与光滑表面
SLA 和 DLP 使用光固化树脂。它们能达到精细细节,层高非常小,表面光滑。这种光洁度看起来像注塑塑料。对于外观原型,这非常重要。光滑的外壳能向利益相关者展示设计价值。
脆性与后固化
树脂零件较脆,受冲击会开裂。后固化使其更硬但也更脆。紫外光和时间控制着这一步骤。需要承受撞击的机器人外壳需要更坚韧的材料。SLA 最适合展示模型,而非恶劣现场使用。
外观原型与传感器外壳
SLA 轻松处理复杂几何形状。传感器外壳通常有曲面窗口和紧凑腔体。SLA 可以一体打印这些形状。摄像头盖板和激光雷达安装座从中受益。光滑表面还有助于光学清晰度。对于布满传感器的 AI 系统,该工艺提供干净的外观和精确的配合。
SLS 与 DMLS
坚固的功能性零件
SLS 将尼龙粉末烧结成坚固零件,无需支撑结构。DMLS 用金属粉末做同样的事,可加工不锈钢 17-4 PH。这些金属可制造真正的终端使用外壳。零件能承受热量和载荷,也能很好地阻挡 EMI。
表面光洁度与成本
SLS 零件表面有颗粒感,DMLS 零件触感也较粗糙。两者都需要后处理才能获得光滑外观。金属粉末比塑料贵,DMLS 运行速度也更慢。取舍很明确:为强度和耐热性支付更高成本。
终端零件与小批量
DMLS 适合小批量金属外壳。成型舱尺寸可达 140 mm × 140 mm × 100 mm。有支撑壁面的最小壁厚为 1.0 mm。该尺寸适合许多机器人部件。对于小批量机器人,DMLS 避免了模具成本。工程师无需等待模具即可打印金属 AI 机器人外壳。
AI 机器人外壳的减材与成型工艺
CNC 加工
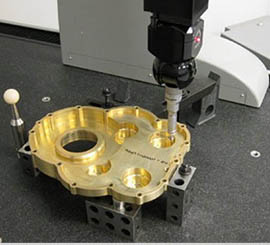
精度与表面光洁度
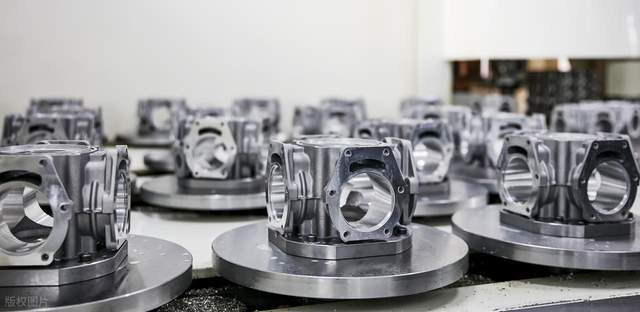
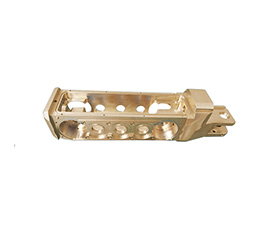
CNC 加工将整块材料切削成最终形状。刀具按照计算机设定的路径运动。这使机器人外壳获得非常严格的公差。零件下机时表面光滑,尺寸保持在几微米以内。这种重复性对任何 AI 系统中的精密零件都至关重要。该工艺适用于铝、不锈钢和钛合金。每种金属的切削特性略有不同,但结果始终精确。像 NOBLE 这样的 CNC 工厂可以在一次装夹中加工复杂形状,节省时间并保持接口对齐。
成本与材料浪费
CNC 加工的成本情况一目了然。模具成本低,不需要昂贵的模具。但材料浪费会累积。对于复杂零件,超过 70% 的毛坯可能变成切屑,这推高了单件价格。下表对比了 CNC 与注塑成型的成本:
成本因素 | CNC 加工 | 注塑成型 |
材料利用率 | 复杂零件低于 30%;70–90% 浪费 | 超过 97% 效率 |
模具/装夹成本 | 装夹成本较低 | 初始模具费用高(10,000–50,000 美元) |
单件成本行为 | 单件成本较高;随产量基本持平 | 随产量上升急剧下降 |
经济交叉点 | 简单形状或低产量 | 超过 10,000 件才划算 |
对于 50 到 500 件的批量,CNC 非常合适。单件成本保持不变,装夹成本分摊到整个批次。这非常适合小批量生产和早期机器人项目。
金属外壳与接口
CNC 加工的金属外壳承载机器人内部的载荷。它们固定电机、传感器和电路板。平面和精确孔使装配顺畅。机加工零件还能将热量从电子元件中导出。对于轻量化设计目标,7075 铝是良好选择。该材料允许在保持强度的同时使用薄壁。对于需要 EMI 屏蔽的机器人系统,机加工金属外壳可一体实现。
钣金加工
激光切割与折弯
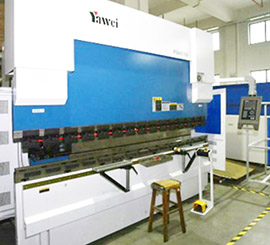
钣金从平板材料开始。激光切割出轮廓,折弯机折弯边缘。这一序列构建了许多机器人系统的主要框架。该工艺运行快速,单个底盘从切割到折弯可在数小时内完成。激光切割留下干净边缘。折弯在不增加重量的情况下增加刚度,有助于自动化系统中的轻量化结构。NOBLE 的钣金团队在内部完成切割和折弯,周转时间短。
焊接与装配
折弯后的零件通过焊接连接。焊缝坚固且永久。对于结构框架,焊接在承载能力上优于紧固件。装配步骤添加支架、螺柱和螺纹嵌件。这些特征使外壳能够固定内部零件。钣金结构非常适合承载重载荷的机器人。框架承受应力,外板保护电子元件。
结构框架与底盘
许多机器人使用钣金骨架。该设计提供良好的强度重量比。材料选择改变结果。钢提供高强度,铝提供更轻的重量。对于工业自动化,钢框架能承受多年循环。对于移动机器人,铝节省电池电量。下表按产量展示了工艺选择:
产量区间 | 最具成本效益的工艺 | 理由 |
1–50 | 3D 打印、CNC | 低 NRE;快速学习 |
50–500 | CNC、钣金 | 无需高模具即可重复 |
中等产量 | 钣金、过渡模塑 | 过渡区:重复性开始体现价值 |
高产量 | 注塑成型、压铸 | 高 NRE 摊销;速度取胜 |
钣金成本随产量增长而适度下降。装夹成本分摊到更多单元。对于中等批量生产,它是一个可靠的选择。
注塑成型与真空铸造
量产注塑成型
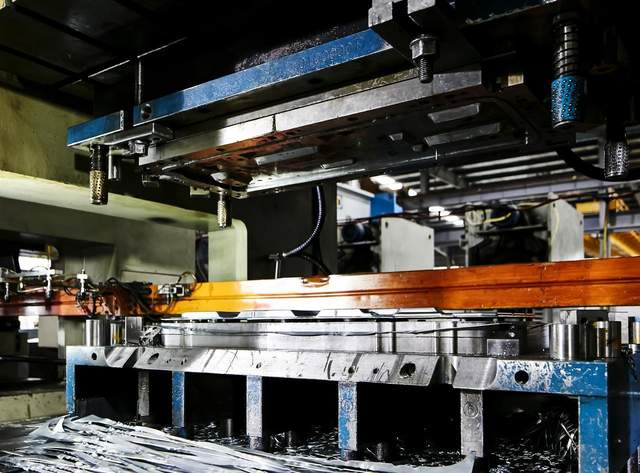
注塑成型将熔融塑料注入钢模。周期时间以秒计。一副模具可以生产数百万个零件。对于大批量消费级机器人外壳,该工艺占主导地位。单件成本随数量上升快速下降。初始模具投资为 10,000 至 50,000 美元。该成本需要至少 5,000 件才能划算。超过 10,000 件时,注塑成为最便宜的选项。
材料效率超过 97%。多余原料可回收利用。该工艺在每一次注射中提供一致的质量。对于销量大的机器人本体,注塑成型是标准选择。
真空铸造用于过渡生产
真空铸造介于原型和全面量产之间。硅胶模具从母模复制形状。模具成本远低于钢模。交期为数天而非数周。该工艺在模具磨损前可制造有限数量的副本。对于小批量机器人外壳,真空铸造以一小部分模具成本提供真正的模塑零件。
材料模仿量产塑料,具有相似的刚度和颜色。这使工程师能够在购买钢模之前测试配合和功能。真空铸造适用于过渡生产和市场验证。
模具成本与交期
模具成本控制着工艺选择。CNC 不需要零件专用模具。钣金需要简单模具。注塑需要昂贵的模具。交期遵循同样的规律。CNC 零件数天发货。机加工模具需要数周。钢制注塑模具需要数月。对于日程紧张的机器人公司,这一时间线很重要。正确的工艺取决于产量和速度。NOBLE 引导客户从原型到量产,将工艺与产量匹配,避免不必要的延误。
AI 机器人外壳的后处理工艺
喷涂与涂层
美观与腐蚀防护
喷涂不仅仅是让 AI 机器人外壳好看。它覆盖表面以阻止湿气和化学品侵入。粉末涂层或电泳涂层增加一层坚固的保护层来防锈。对于户外机器人,这一层非常重要。它保护下方金属免受雨水和盐分侵蚀。
颜色和光泽对品牌形象也很重要。光滑均匀的涂层向客户展示良好品质。在生产中,自动化喷涂线使每个单元的涂层保持一致。这种一致性有助于大规模制造顺利进行。
磨损与环境法规
并非所有涂层在恶劣条件下都能持久。紫外线会随时间分解某些涂料。反复接触的摩擦会磨损薄涂层。对于户外工作的机器人,抗紫外线面漆是必须的。室内 AI 系统面临的应力较小,基本涂层即可。
环境法规也影响工艺选择。某些溶剂受法律限制。水性涂料是更安全的选择。它们成本略高但符合清洁空气标准。生产团队必须平衡耐久性、成本和合规性。
品牌化与户外外壳
品牌化机器人通常使用定制颜色和标识。坚固的涂层使外观在多年使用后依然鲜明。对于户外 AI 机器人外壳,多层体系效果最佳。底漆附着金属,色漆增添外观,清漆面漆密封一切。
纹理处理
防滑与遮盖划痕
纹理赋予机器人表面更好的触感。轻微纹理增加人手的抓握力,还能遮盖小划痕和指纹,使 AI 机器人外壳更长时间保持崭新外观。大批量生产时,模具内纹理不增加额外成本。
工艺局限
并非每种纹理都适用于每种形状。深纹理可能藏污纳垢。尖角可能填充不均。生产时,模具必须考虑纹理进行加工。这增加了模具时间和成本。设计团队应尽早选定纹理以避免返工。
人机交互表面
在人员附近工作的机器人需要软触区域。带纹理的表面感觉更温暖、更不机械。它还能减少有人抓取机器人时的滑动。对于家庭或医院中的机器人,这个细节能建立信任。
金属电镀
EMI 屏蔽与导电性
金属电镀将塑料 AI 机器人外壳变成屏蔽体。化学镀镍和铜层阻挡电磁干扰。下表对比了电镀与导电涂料:
涂层系统 | 厚度 | 30 MHz | 100 MHz | 1 GHz | 10 GHz |
全面铜/镍电镀 | 1.0–2.5 µm | 90 dB | 108 dB | 120 dB | 87 dB |
选择性铜/镍电镀 | 2.0–2.5 µm | 77 dB | 73 dB | 71 dB | 63 dB |
镀银铜涂料 | 0.025–0.375 mm | 65 dB | 63 dB | 70 dB | 63 dB |
银涂料 | 0.0125–0.025 mm | 70 dB | 71 dB | 62 dB | 70 dB |
实际应用通常需要 40–80 dB 的衰减,具体取决于电路灵敏度和发射限值。
附着力与环境问题
电镀最适合附着在清洁、蚀刻过的塑料上。任何油污或灰尘都会破坏结合。该工艺还使用需要小心处理的化学品。废水处理增加成本。生产时,这些步骤必须在受控生产线上运行。
EMI 敏感外壳
布满传感器的 AI 系统需要强屏蔽。电镀外壳无需重金属即可满足需求。对于必须通过发射测试的机器人,全面铜/镍电镀在整个频段提供最高数值。
AI 机器人外壳设计考量
人形机器人外壳内密集堆叠着各种零件。机加工件、轴承、电子元件、传感器、线缆和热管理系统都在争夺空间。AI 机器人外壳必须将这些组件固定在一起,同时保持一切冷却、安静和安全。三个设计领域驱动了大部分艰难选择。
热管理
材料导热性
金属的导热能力远优于聚合物或复合材料。铝为 120–180 W/m·K。不锈钢降至 15–25 W/m·K。钛合金更低,为 7–22 W/m·K。塑料和碳纤维复合材料起到隔热作用,将热量困在电子元件附近。对于电路板密集的 AI 系统,金属外壳将热量分散到表面。塑料外壳则需要风扇或热管辅助。
几何形状与气流
形状与材料同样重要。顶部附近的通风口让热空气逸出。组件之间的通道引导冷空气穿过热点。密封的 AI 机器人外壳会积聚热量并缩短组件寿命。设计师应留出空气流动空间,还应使线缆远离气流路径。
主动冷却集成
有时被动冷却不够。风扇、散热器和热管增加主动冷却。外壳必须固定这些零件并让它们呼吸。风扇安装点需要刚性壁面来阻止振动。金属框架提供这种刚性,还能从风扇电机本身导出热量。
EMI 屏蔽
导电材料与涂层
电磁干扰会扰乱传感器和无线链路。金属 AI 机器人外壳天然阻挡干扰。塑料外壳需要导电层。化学镀铜和镍效果良好。导电涂料和垫片是其他选择。每种选择都影响成本和重量。
屏蔽效能
全面铜镍电镀在 30 MHz 时达到 90 dB,在 1 GHz 时达到 120 dB。选择性电镀降至 71–77 dB。银涂料约为 62–71 dB。实际应用需要 40–80 dB。正确的屏蔽水平取决于电路灵敏度和发射限值。
接地与搭接
屏蔽只有在良好接地时才有效。每块导电面板都需要与底盘搭接。垫片填充接缝处的间隙。线缆和通风口的开口必须保持小。宽大开口会快速泄漏 EMI。设计师应将每条接缝视为潜在泄漏点。
结构完整性与重量
承载要求
AI 机器人外壳承受实际载荷。电机、臂和有效载荷推拉框架。关节承受反复应力。结构必须在载荷下保持形状。7075-T6 铝提供约 570 MPa 的抗拉强度。这种强度使薄壁能够承载重型零件。
减重策略
轻量化设计降低功耗并提升速度。铝和碳纤维提供最佳的强度重量比。轻量化结构还能减少惯性,帮助协作机器人快速安全地停止。节省的每一克都有益于整个系统。
抗冲击性
机器人会撞到东西。掉落的工具或撞墙可能使外壳开裂。聚碳酸酯比 ABS 更能承受冲击。金属会凹陷但很少碎裂。对于人机协作,软质外表皮吸收能量,也能保护附近的人员。
AI 机器人外壳选择标准
为 AI 机器人外壳选择正确的材料和工艺归结为三点:需要多少件、零件必须做什么、能花多少钱。搞错这些,要么浪费钱,要么交付失败的产品。
成本与产量
低产量选项
对于小批量生产,CNC 加工、3D 打印和真空铸造是最佳选择。CNC 加工模具成本极低,单件成本随产量基本持平。首件交期为 1–5 天。3D 打印完全没有模具成本,非常适合 1–10 件的原型制作。聚氨酯铸造处于中低范围,模具成本适中,适合有限生产。
中等产量选项
中等批量生产需要过渡模具、SLS 和软模注塑。这些方法在重复性和合理的模具投资之间取得平衡。钣金加工也适合这一区间。它具有适中的模具成本,可适应低产量或高产量。对于从原型走向市场的机器人团队,这一区间是工艺决策开始真正重要的阶段。
高产量选项
大批量生产意味着注塑成型、压铸和自动化装配。注塑模具需要大量投资,但单件成本在规模上降得很低。压铸模具也需要大量投资,超过 10,000 件才划算。交期延长至数周或数月。对于消费级机器人产品,这是标准路径。
性能要求
强度与刚度
承载结构需要高强度金属合金,如铝、钛和钢。这些材料提供耐久性、耐腐蚀性和尺寸稳定性。机器人臂和关节常使用 CFRP 等轻质复合材料,因其高强度重量比。
热学与 EMI 需求
金属将热量从电子元件中导出。聚合物和复合材料则困住热量。对于电路板密集的 AI 系统,金属外壳分散热量。EMI 屏蔽需要导电材料或涂层。全面铜镍电镀在 30 MHz 时达到 90 dB。
环境耐受性
户外机器人面临紫外线、雨水和盐分。先进聚合物和塑料为外壳和防护盖提供耐化学性和成本效益。316 不锈钢在冲洗和化学品方面优于 17-4 PH。
对比与决策工具
材料与工艺矩阵
材料类别 | 关键性能 | 在机器人外壳中的应用 |
轻质复合材料(CFRP、FRP) | 高强度重量比、减重、提高有效载荷能力 | 机器人臂、关节、框架 |
高强度金属合金 | 耐久性、耐腐蚀性、尺寸稳定性 | 承载结构 |
先进聚合物与塑料 | 耐化学性、易制造、成本效益、设计灵活性 | 外壳、防护盖、非结构部件 |
特种材料 | 低摩擦、耐磨、热稳定性 | 关节、执行器部件 |
混合材料系统 | 通过材料组合优化性能 | 针对强度、重量、成本平衡进行策略性布置 |
成本、速度与可扩展性
工艺 | 模具成本 | 单件成本 | 最佳产量范围 | 首件交期 |
CNC 加工 | 极低/无 | 随产量持平 | 低至中(1–10,000) | 1–5 天 |
注塑成型 | 高 | 规模上极低 | 高(10,000+) | 数周至数月 |
3D 打印 | 无 | 由运行时间/材料决定 | 原型制作(1–10) | 1–5 天 |
钣金加工 | 中等 | 可适应 | 低至高 | 1–5 天(无模具) |
选择决策树
从产量开始。少于 10 件?选择 3D 打印。10 到 10,000 件之间?选择 CNC 加工或钣金。超过 10,000 件?选择注塑成型或压铸。然后检查性能需求。如果热学或 EMI 要求高,选择金属。如果重量最重要,选择复合材料。最后,检查预算和时间线。
结语
将材料与零件必须实现的功能相匹配。根据所需件数、预算和交付速度选择工艺。始终将后处理、热管理和 EMI 屏蔽纳入考量。金属 3D 打印(DMLS)可制造定制 AI 机器人外壳。导电聚合物增加屏蔽能力。软质材料使人与机器人的协作更安全。这些生产趋势正在改变机器人制造。对于协作机器人,原型制作可在支付量产模具费用之前验证您的选择。协作自动化团队应尽早检查配合、散热和屏蔽。这一机器人制造步骤能节省资金。协作设计加速机器人自动化。每一次机器人量产都需要经过验证的原型。先评估您的应用,然后再投入。材料科学与机器人制造将不断融合,为协作生产和生产自动化领域的团队合作开辟新的可能性。