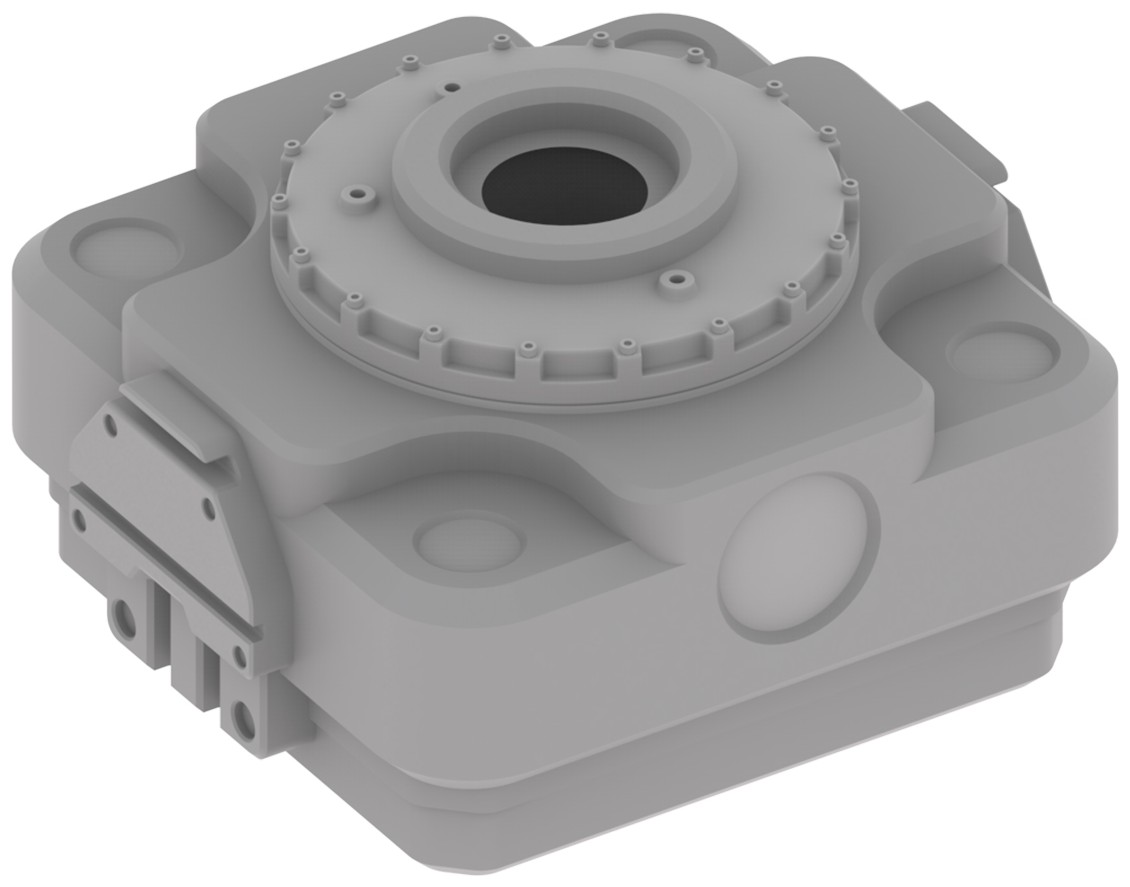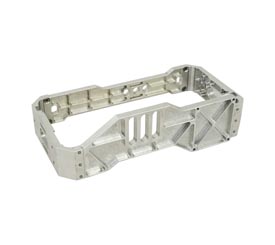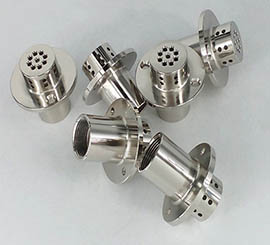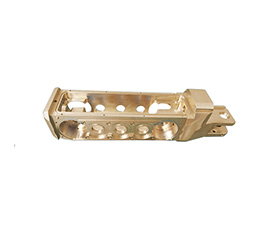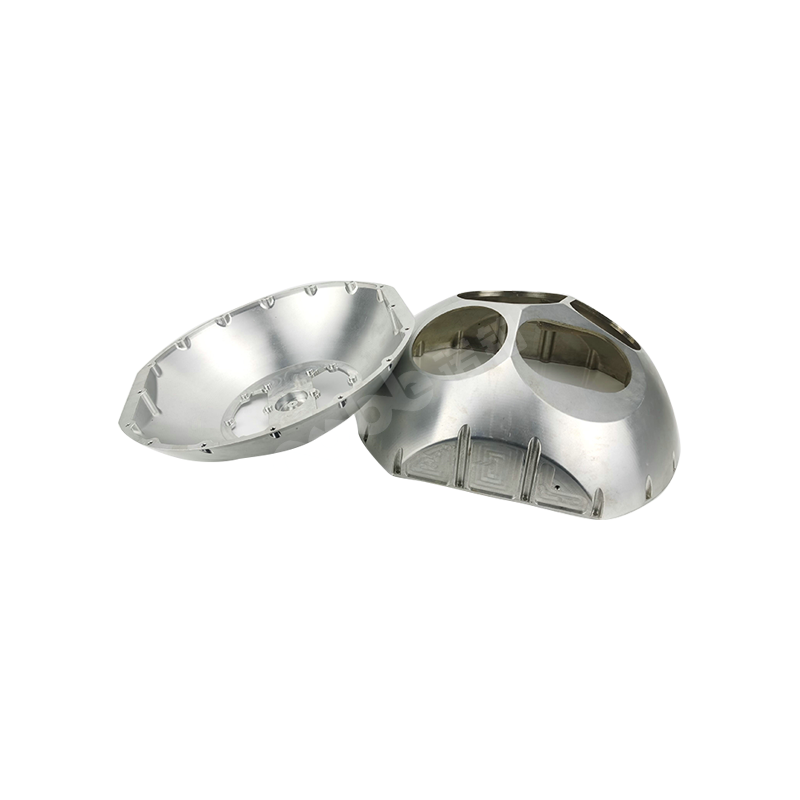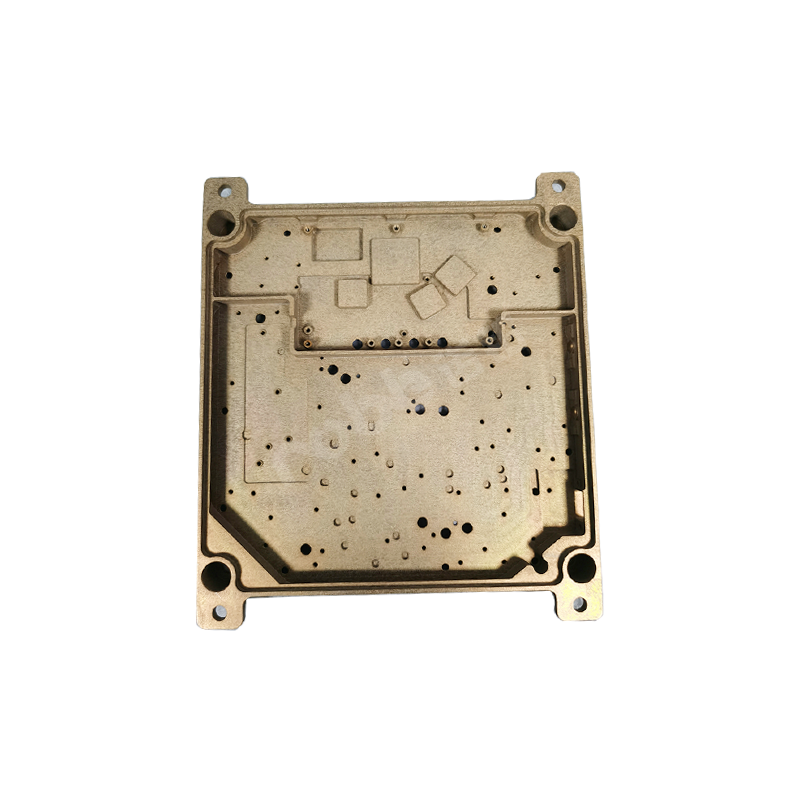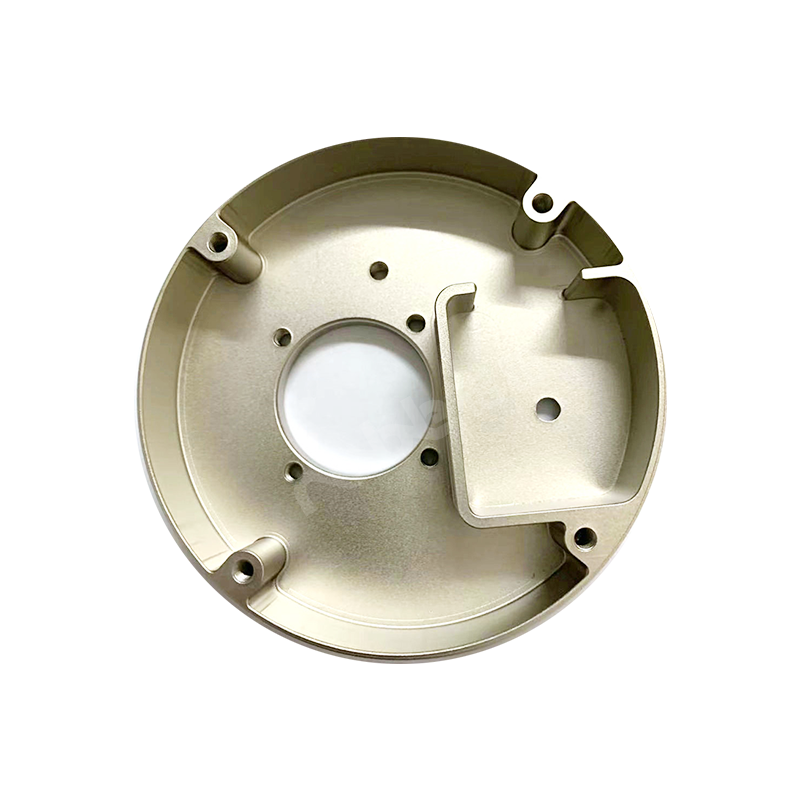
医疗机器人属于高门槛精密装备,包含手术机器人、康复外骨骼机器人、移动护理机器人、超声引导机器人等品类,核心结构件、连接座、关节壳体、传感器安装座、无磁支架大多依靠 CNC 铣削、车削、车铣复合加工。很多采购和结构工程师在询价时会发现,同样尺寸的铝合金零件,不同加工厂报价差距巨大。不同于普通自动化零件,医疗机器人零件叠加了洁净要求、无磁要求、医疗合规、严苛公差、表面处理等特殊约束,很多成本隐藏项很容易被忽略。本文结合医疗精密加工行业实际,拆解影响报价的核心因素,方便前期 DFM 设计、比价、成本管控,规避后期改件、返工、延期带来的额外支出。
一、原材料选型:医疗级材料是成本第一道分水岭
普通工业 CNC 件大多选用 6061、7075 铝合金、45 钢;但医疗机器人选材有单独的安全、耐腐蚀、无磁、生物相容性要求,材料本身价差非常明显。
- 铝合金:常规 6061 性价比高,适合普通防护支架;如果是 MRI 兼容无磁场景,不能用带磁性杂质的铝材,需要专用无磁铝合金,材料单价远高于普通铝;7075 强度高,但部分医疗场景不推荐,且切削难度更高、刀具损耗更快。
- 不锈钢:304 不锈钢加工难度中等;316L 是医疗最常用牌号,耐腐蚀、适合和人体间接接触,切削粘刀、加工效率低,加工成本比 6061 铝高出不少;如果是植入周边配套构件,还要考虑医疗级高纯 316L,成本进一步上涨。
- 钛合金(Ti-6Al-4V):减重、低致敏、无磁、强度高,是手术机器人末端、外骨骼关节热门材料。但钛合金导热差、粘刀、切削速度低,对刀具、冷却、工装要求极高,加工工时、刀具消耗成本是铝材的数倍。
- 特种工程塑料:PEEK、PPSU 医疗级棒料,原料单价昂贵,属于难切削材料,容易起毛、热变形,对转速、进给、工装夹持要求严格,废料也不能回收混用,成本显著高于金属。
除此之外,材料形态也会影响价格:精磨棒料、锻件、热轧板料,和普通挤压型材相比,内应力更小、后续变形风险低,但采购单价更高。锻件常用于医疗机器人承受交变载荷的关节连接件,很多客户图便宜用普通型材,加工后出现变形,最终反而付出更高返工成本。
二、公差与形位公差要求:越精密,工时与检测成本越高
医疗机器人零件很多要配合编码器、力矩传感器、微型减速器、光学镜头,公差要求远高于普通工业机器人,这也是拉开报价差距最核心的因素。
- 普通非配合外观件:±0.1mm 公差,三轴 CNC 即可快速加工,成本低;
- 一般装配配合面:±0.02~±0.05mm,需要慢进给、多次走刀,增加精加工工时;
- 高要求配合:同轴度、平行度、垂直度 0.01mm 以内,轴承座、转轴连接座这类零件,往往需要四轴 / 五轴联动加工,或者二次装夹找正,单件工时大幅增加。
这里有一个高频误区:图纸上全尺寸统一标注严公差。很多工程师为了省事,整张图纸全部标 ±0.02,实际上只有 2~3 个配合面需要高精度,其余外形、避空位完全可以放宽公差。多余的严公差,会迫使加工厂全程低速精加工,并且每一件都要全检,直接拉高加工 + 检测费用。 另外,清角要求也是隐性成本点:直角内 R 要求 R0,需要用小直径清角刀,刀具刚性差、切削慢,小刀具损耗快,工时成本明显上升。
三、结构复杂度、装夹方式与加工设备
三轴、四轴、五轴设备的工时单价本身就有很大差距,零件结构决定了要用什么设备。
- 简单平板、单一面加工:三轴加工中心,工装简单,一次装夹完成,成本最低;
- 多面、斜孔、斜向安装座、异形关节壳体:需要多次翻面装夹,每次装夹都要重新找正,带来装夹误差,同时增加工时;翻面次数越多,报废概率越高,加工厂会预留报废溢价;
- 复杂空间曲面、多角度孔位、一体异形连接支架:优先五轴加工,一次装夹成型,减少装夹误差,但五轴机床开机单价远高于三轴。
还有薄壁件是医疗机器人里很常见的坑:很多轻量化支架、外壳壁厚 0.5~1.2mm,夹持容易震刀、变形,加工时必须降低切削参数、增加支撑工装,加工速度慢,废品率上升,报价会上浮。如果前期 DFM 没有做工艺支撑,批量加工不良率会很难控制。
四、批量大小:小批量打样与量产的成本逻辑完全不同
医疗机器人项目普遍迭代周期长,前期样机、小批量订单非常多,成本特征和量产件差别很大。
- 打样阶段(1~10 件):成本大头不是材料,而是编程、工装夹具、对刀、首件检测。不管做 1 件还是 5 件,前期准备工作基本一样,单件分摊下来很贵;
- 中小批量(20~200 件):工装可以复用,程序稳定,单件成本逐步下降;
- 大批量(500 件以上):可以做专用工装、优化切削参数,摊薄编程和调机成本,单件加工成本最低。
很多医疗设备厂商前期只做几件样机,期望拿到几百件量产的低价,这是很难实现的。另外,医疗行业还有一个特点:很多订单是分批、零星返单,每次返单都要重新调机、首件确认,持续带来额外调机成本。
五、表面处理、洁净处理、医疗专项要求
这是医疗机器人 CNC 件和普通机械零件最大的区别,也是很容易被忽略的成本项。 常规工业铝件简单阳极氧化即可;但医疗场景有额外约束:
- 阳极氧化:普通本色、硬质阳极、无磁阳极,价格差异大;部分 MRI 兼容设备,禁止含镍封闭剂,要用专用无镍阳极工艺,成本更高;
- 钝化、电解抛光:316L 不锈钢医疗件常用电解抛光,提升表面光洁度、降低细菌附着,工序多、药水管控严格,比普通钝化贵很多;
- 去毛刺、高光洁度:普通零件简单吹毛刺即可;医疗件不允许残留毛刺、锐边,部分内腔微小孔需要手工去毛刺、超声波清洗,人工成本很高;
- 清洗、洁净包装:很多手术机器人零件需要精密超声波清洗、无尘烘干、无油包装,单独做洁净工序,还要隔离普通工业零件,工厂需要独立洁净区域,这部分工序、检测、包装都会单独计费;
- 标识要求:激光打标,要求永久标识、可追溯批号,部分客户要求激光打标后不能产生应力腐蚀,需要配套后续处理。
⚠️ 重点提醒:如果零件需要满足 ISO13485 体系管控,加工厂需要留存加工记录、材质证明、检测报告、批次追溯文件,文档、记录管理成本也会折算进报价,不是所有 CNC 厂都可以做医疗体系配套,能接单的合规工厂本身报价会高于普通机加厂。
六、检测标准、报告与不良风险溢价
普通自动化零件,首件确认,抽检即可;医疗机器人零件检测要求严格得多:
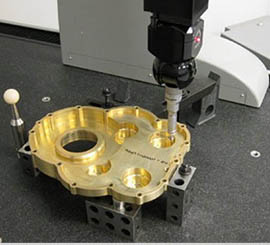
- 高精度关键件:全检,三坐标 CMM 检测,每一件出具检测报告;三坐标检测按小时收费,尺寸越多、形位公差越多,检测成本越高;
- 材质证明:需要原厂材质单、材质复检;钛合金、PEEK 材料还要溯源;
- 无磁检测:MRI 兼容零件,需要磁导率检测,出具无磁检测报告,属于专项检测项目;
- 尺寸追溯、批次记录:完整的质量文档,用于客户内部审核、医疗器械注册配套。
同时,医疗零件报废风险溢价更高。一旦零件流到装配环节发现不良,影响整机样机甚至临床测试,损失巨大。加工厂会根据零件风险等级,预留报废余量,高风险关节件、末端执行器零件,报价天然会比普通零件高。
七、图纸规范、DFM 设计,隐性影响成本
图纸本身的规范性,间接决定报价高低:
- 图纸标注清晰、基准统一、公差合理、明确表面处理、无磁 / 洁净要求,加工厂可以一次性评估,报价精准;
- 图纸基准混乱、标注缺失、要求口头补充、经常临时改图,加工厂会预留风险加价,或者后期产生大量变更增补费用;
- 没有做 DFM 优化:尖角、极深小孔、难夹持结构、不必要的薄壁,都会抬升加工难度。
八、选型总结 & 成本管控建议
- 公差分级:只在配合基准面、轴承安装位置收紧公差,其余外形尺寸放宽,是降本最有效的手段;
- 材料按需选择:非 MRI 兼容、非人体接触部位,优先 6061 铝,不要盲目上钛合金、PEEK;
- 结构简化:尽量减少五轴特征、减少翻面次数,避免超薄薄壁、微小清角;
- 要求拆分:把【无磁、洁净、ISO13485、电解抛光】这些特殊要求单独列出来,不需要的地方不要附加医疗级要求;
- 订单规划:条件允许时合并订单,减少频繁小批量零散返单,降低反复调机成本。
医疗机器人 CNC 加工的成本,从来不是单纯看材料和加工时长,而是精度、结构、医疗合规、洁净管控、检测追溯、批量规模共同决定。在设计前期和机加厂同步做 DFM 评审,提前识别加工难点,是控制成本、避免项目延期的关键。