你的位置: 首页 > 新闻资讯 > 医疗设备零配件加工百科
日期:2026-09-15来源:诺铂智造
提起医疗零件加工,很多人关注点集中在CNC加工设备精度,事实上,零件最终是否满足医疗使用条件,除机加工之外,去毛刺、表面处理、精密清洗这些后处理环节往往决定产品成败。
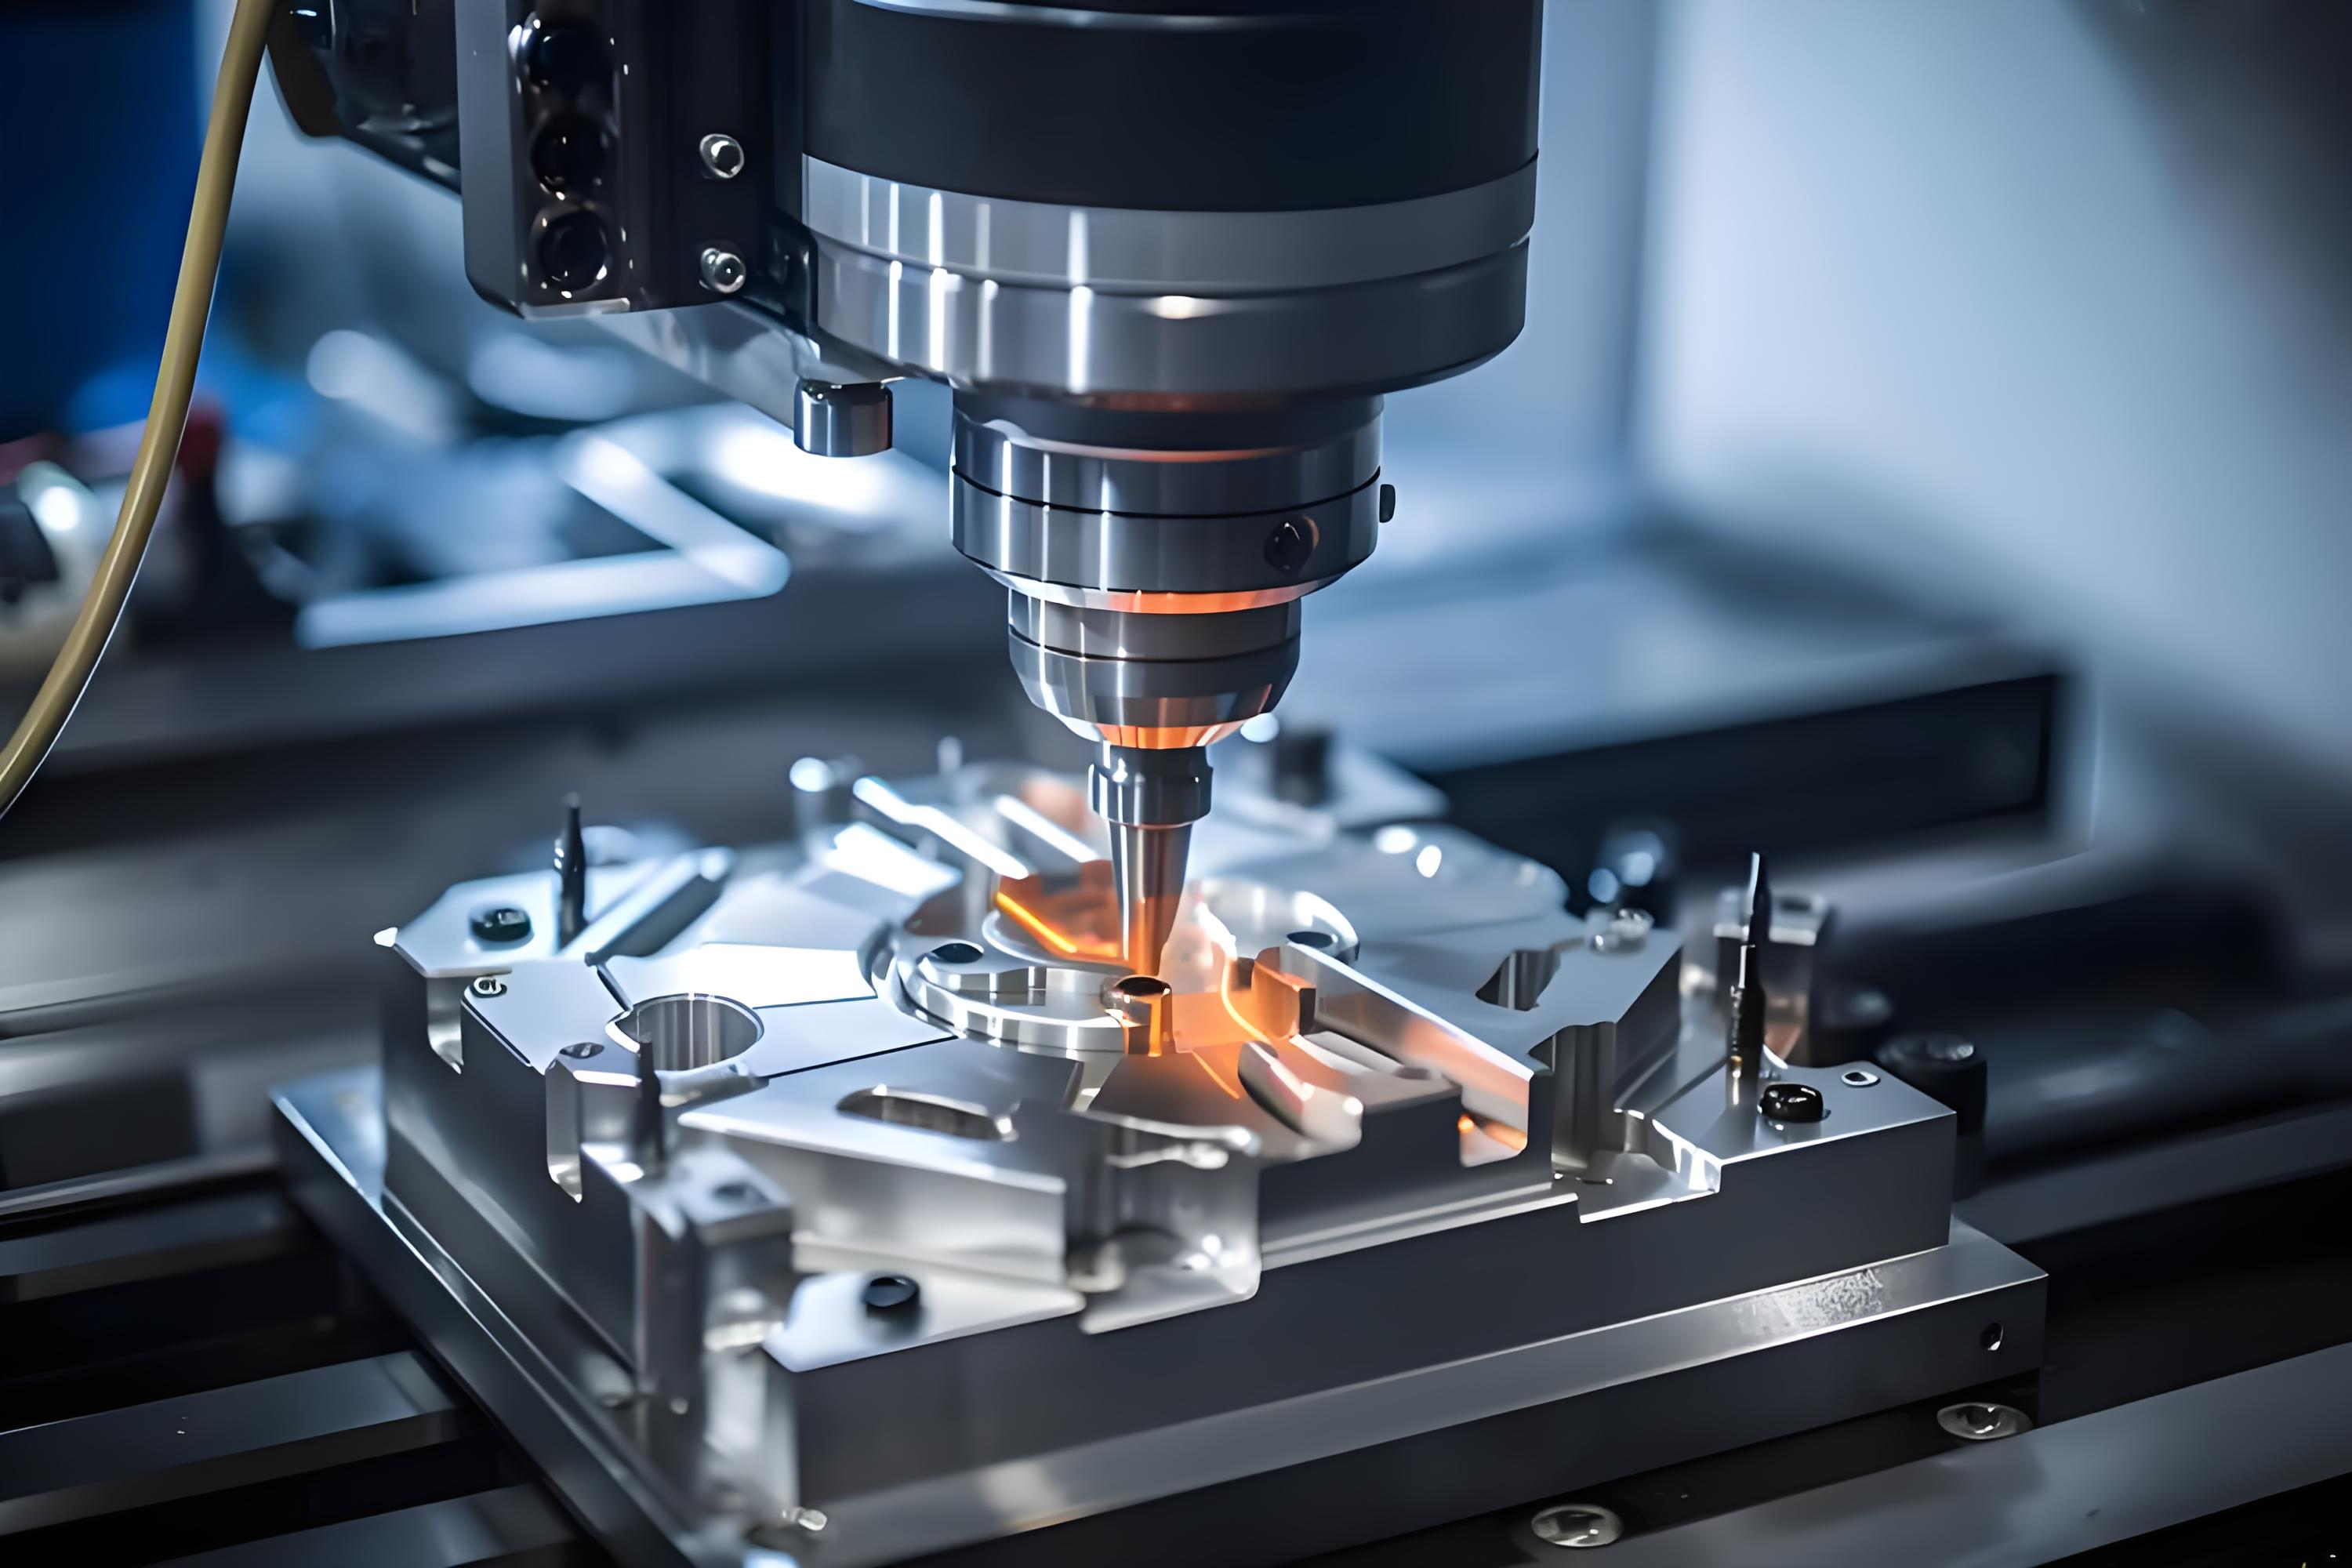
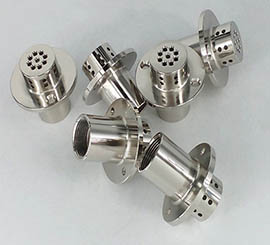
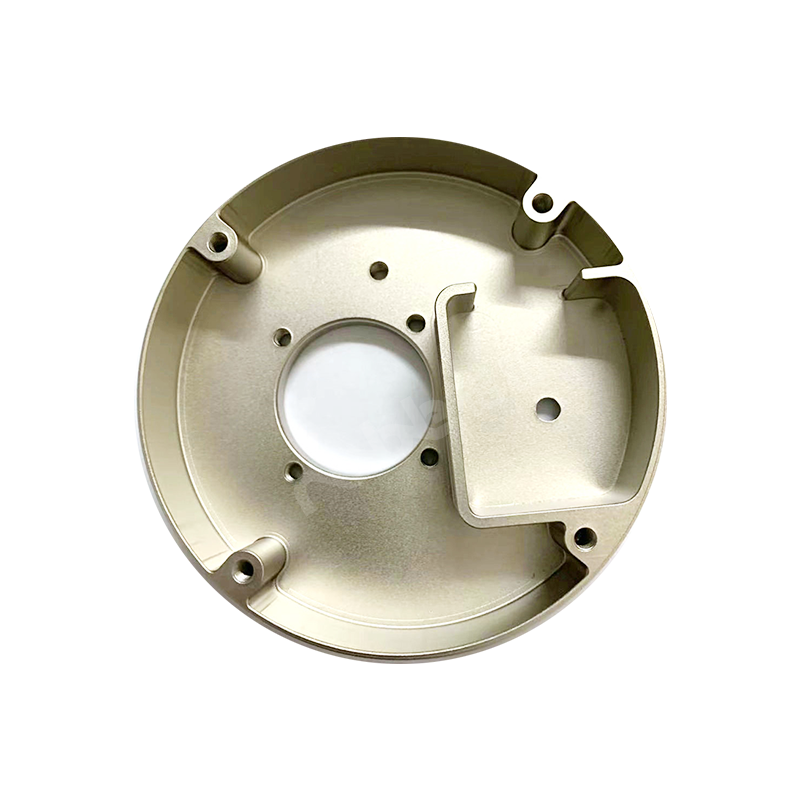
医疗零件多采用五轴加工中心、走心机完成车、铣、钻、攻丝成型,针对复杂曲面、微孔、交叉孔结构,尽量减少多次装夹带来的累积误差。但切削完成仅仅是生产的中间环节,交叉孔、螺纹内部、细小内腔残留的微小毛刺,肉眼很难识别,一旦脱落,会直接造成器械卡顿、人体组织刺激,是医疗零件报废主要原因之一。常规手工打磨无法处理隐蔽位置,行业普遍采用电化学去毛刺、磨粒流、冷冻去毛刺等特种工艺,实现内腔无毛刺处理。
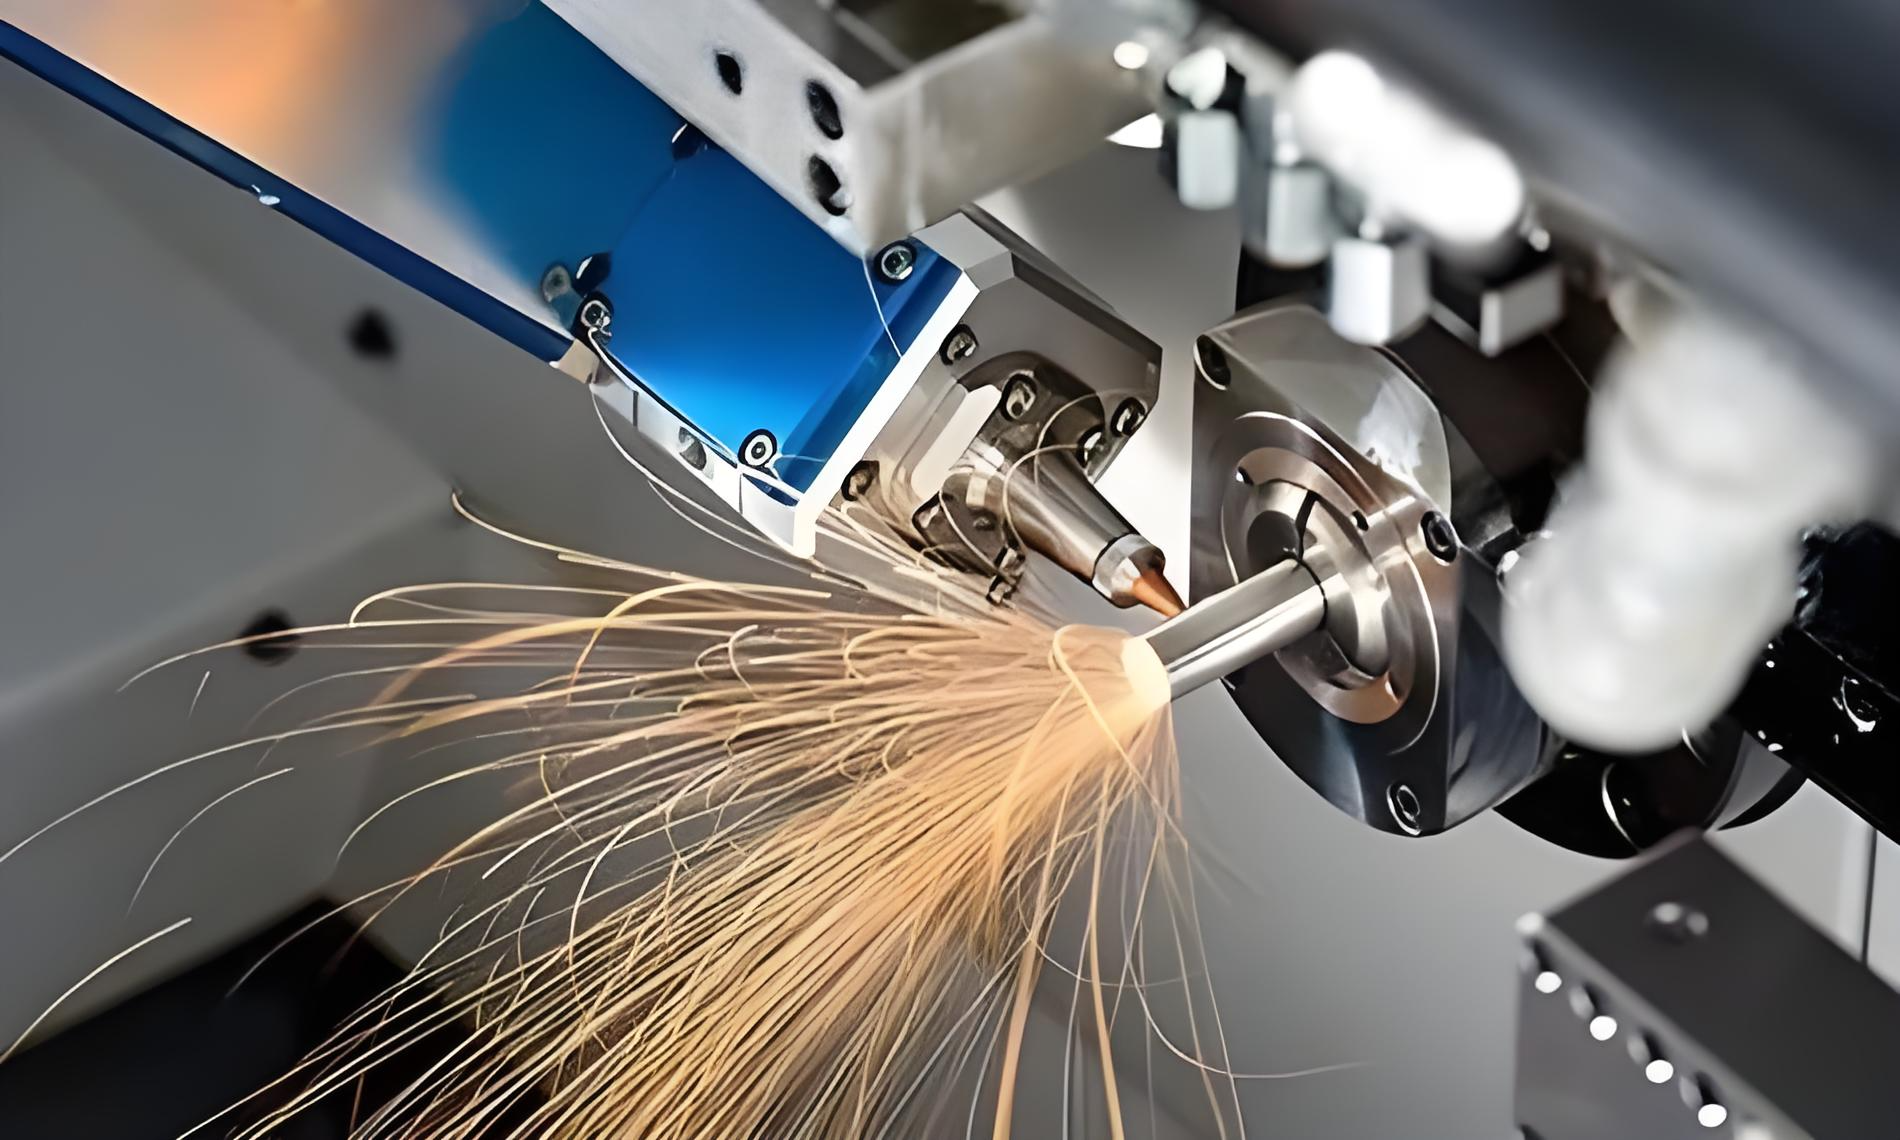
表面处理要区分零件使用场景。手术器械不锈钢零件需要电解抛光、钝化处理,提升耐腐蚀能力;骨科植入钛合金零件,采用可控喷砂工艺,获得适配骨结合的表面粗糙度;PEEK 等高分子件,禁止高温强腐蚀处理,采用温和脱脂清洗方式,避免材料性能发生改变。
精密清洗是医疗加工非常容易被忽视的工序。普通工业清洗无法达到医疗标准,切削液、金属粉末、微小颗粒物残留,会破坏生物相容性。医疗零件需要专用清洗产线,经过超声波脱脂、多道纯水漂洗、热风干燥,在独立洁净区域完成作业,不同材质零件分区生产,防止异种金属交叉污染。
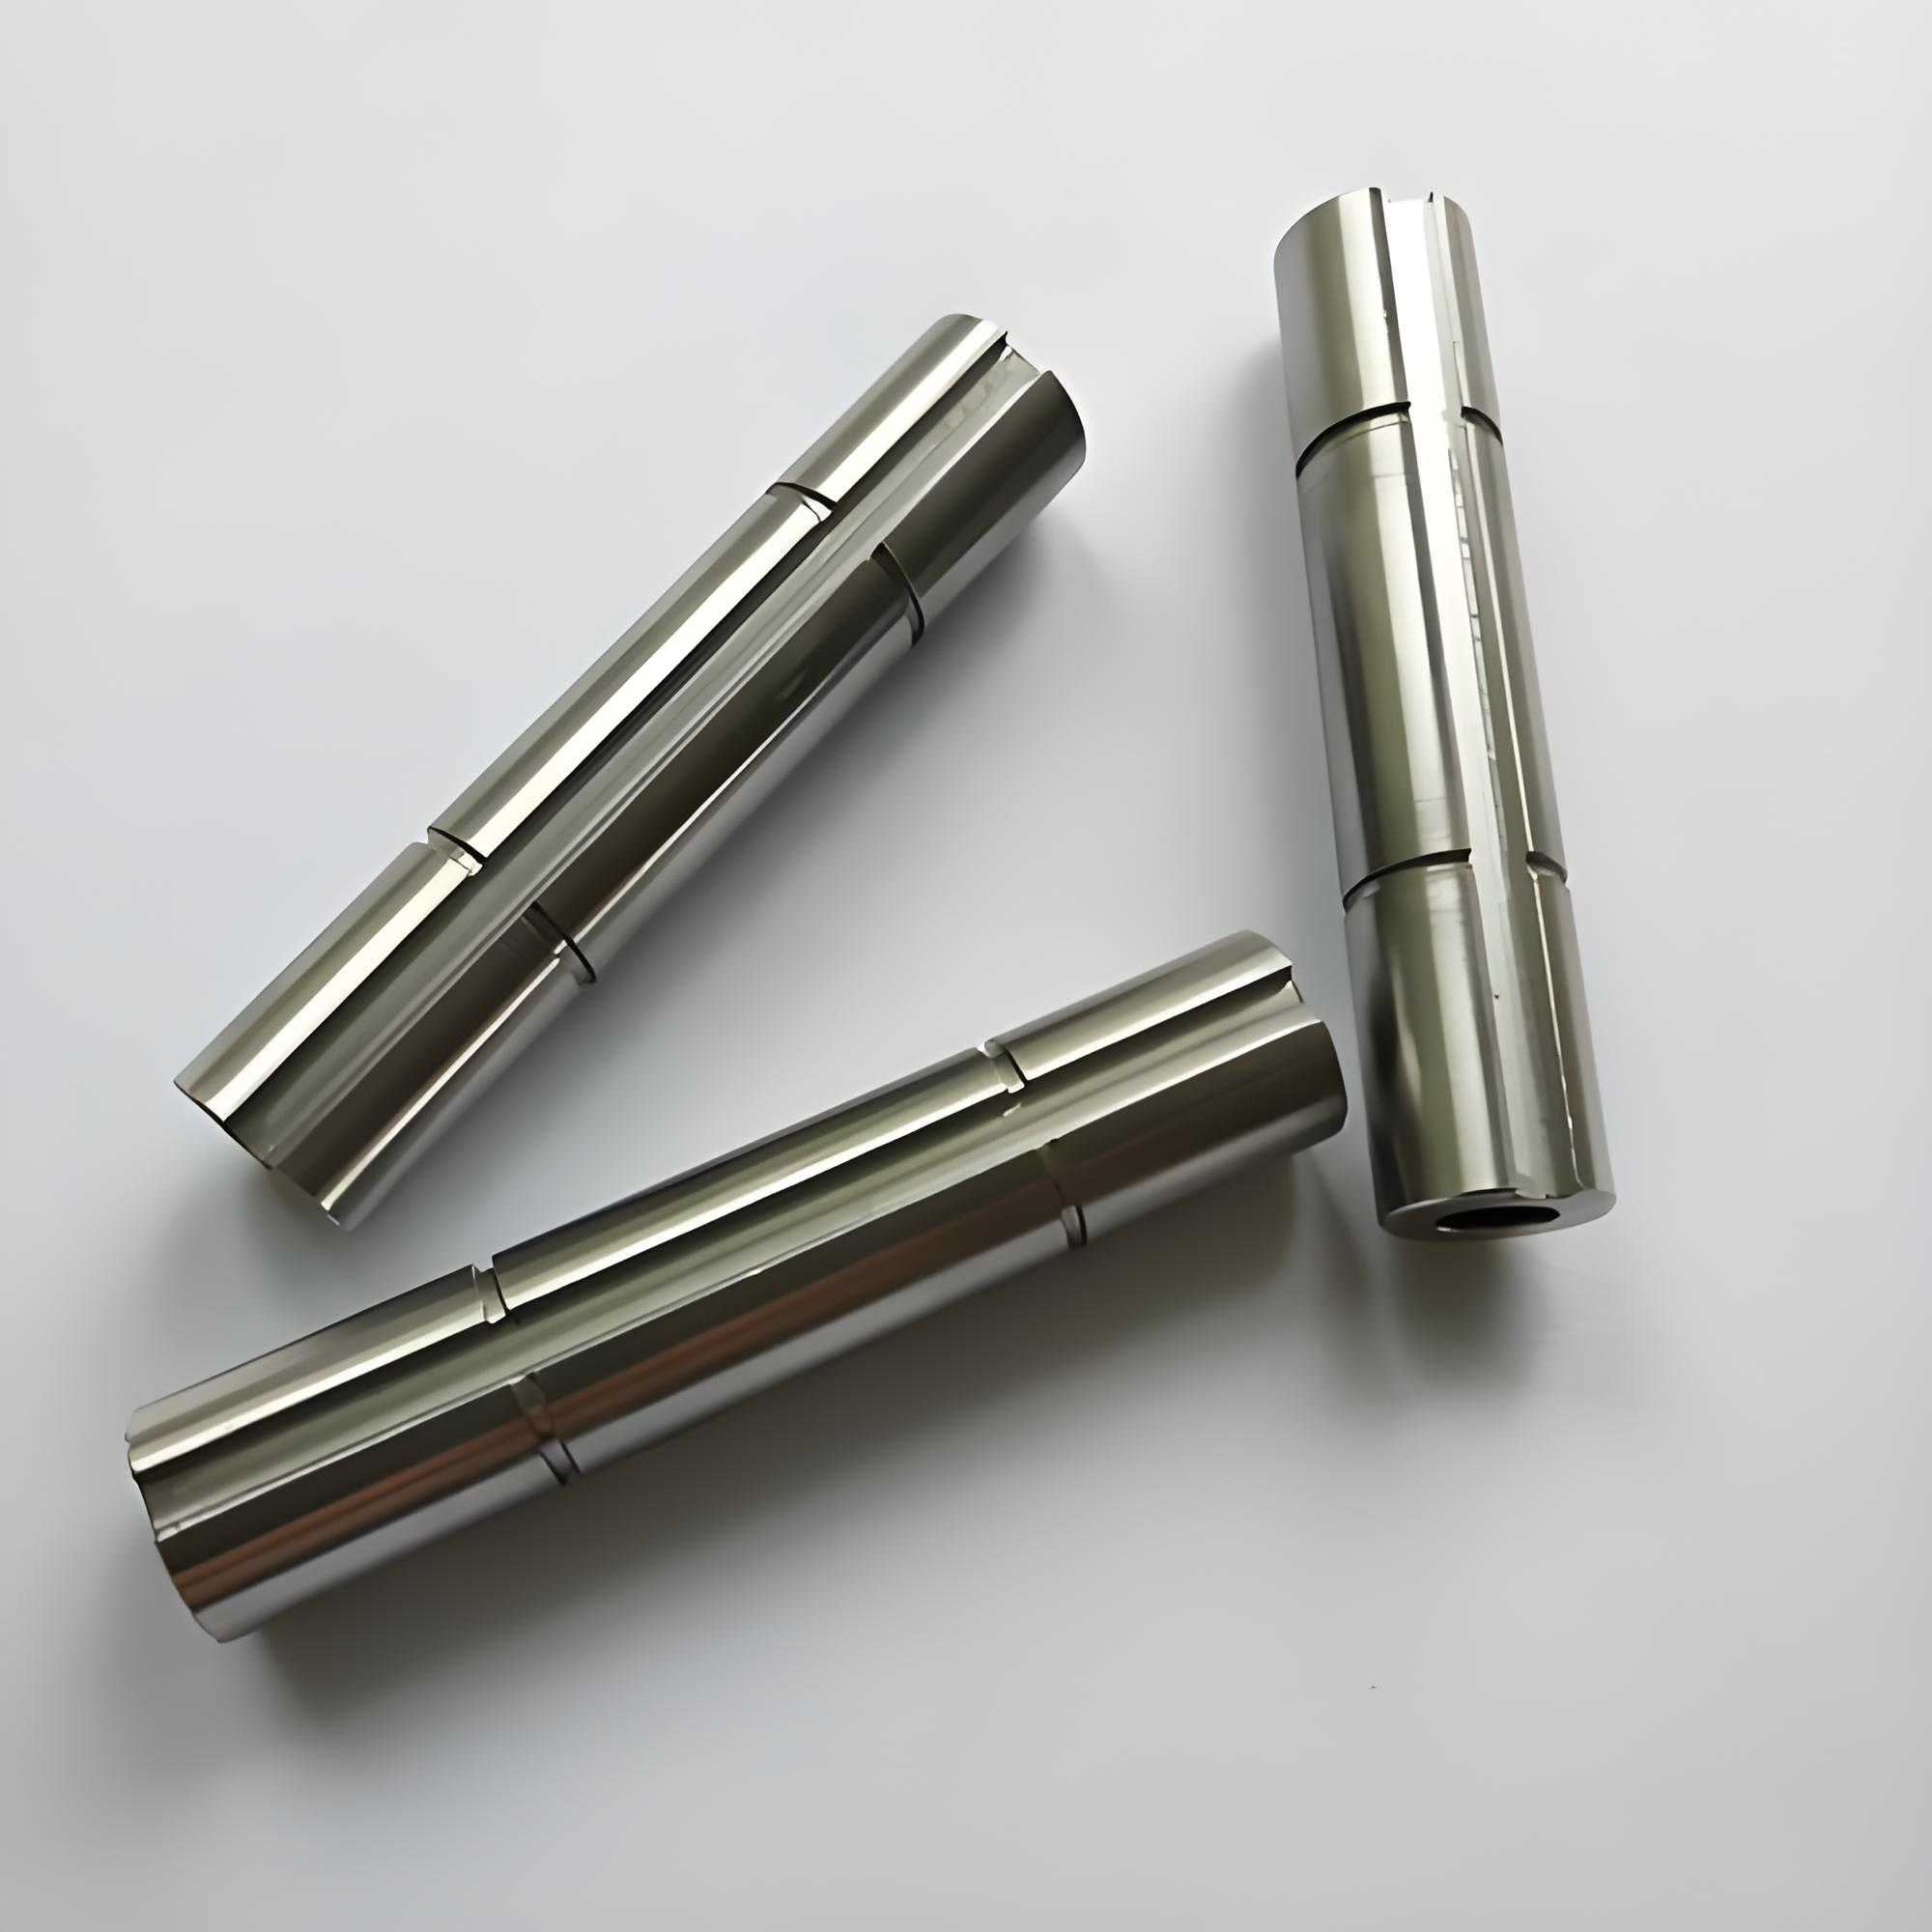
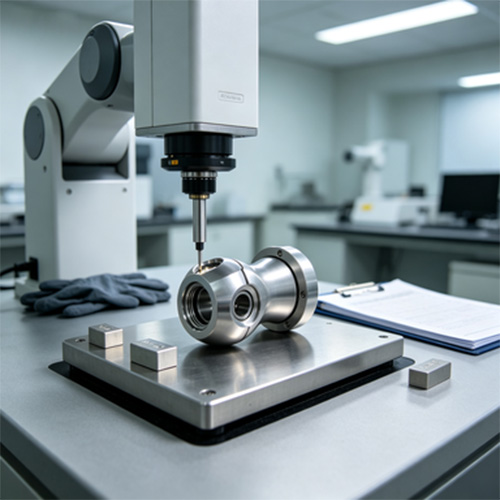
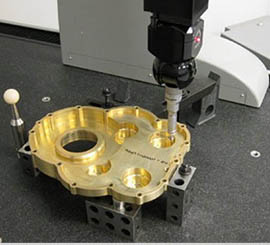
质量检测贯穿全流程,不只是成品检测。前期开展图纸 DFM 评审,识别薄壁变形、毛刺风险点;生产执行首件检验、过程巡检;成品使用三坐标、影像仪、粗糙度仪做全项目检测;同时通过激光打标赋予零件批次标识,实现原材料到成品完整追溯链条。
医疗零件加工,是设备、工艺、管控三者结合。仅仅依靠高端机床,不能生产合格医疗零部件。只有把机加工、去毛刺、表面处理、医疗清洗、检测追溯整套工艺闭环落地,才能稳定交付符合医疗安全标准的精密零部件。