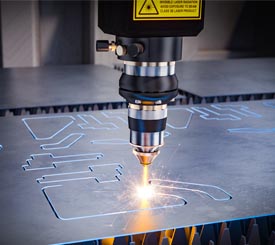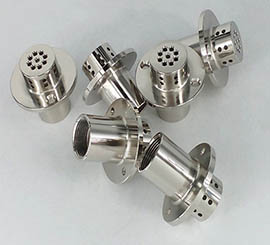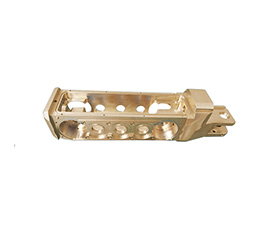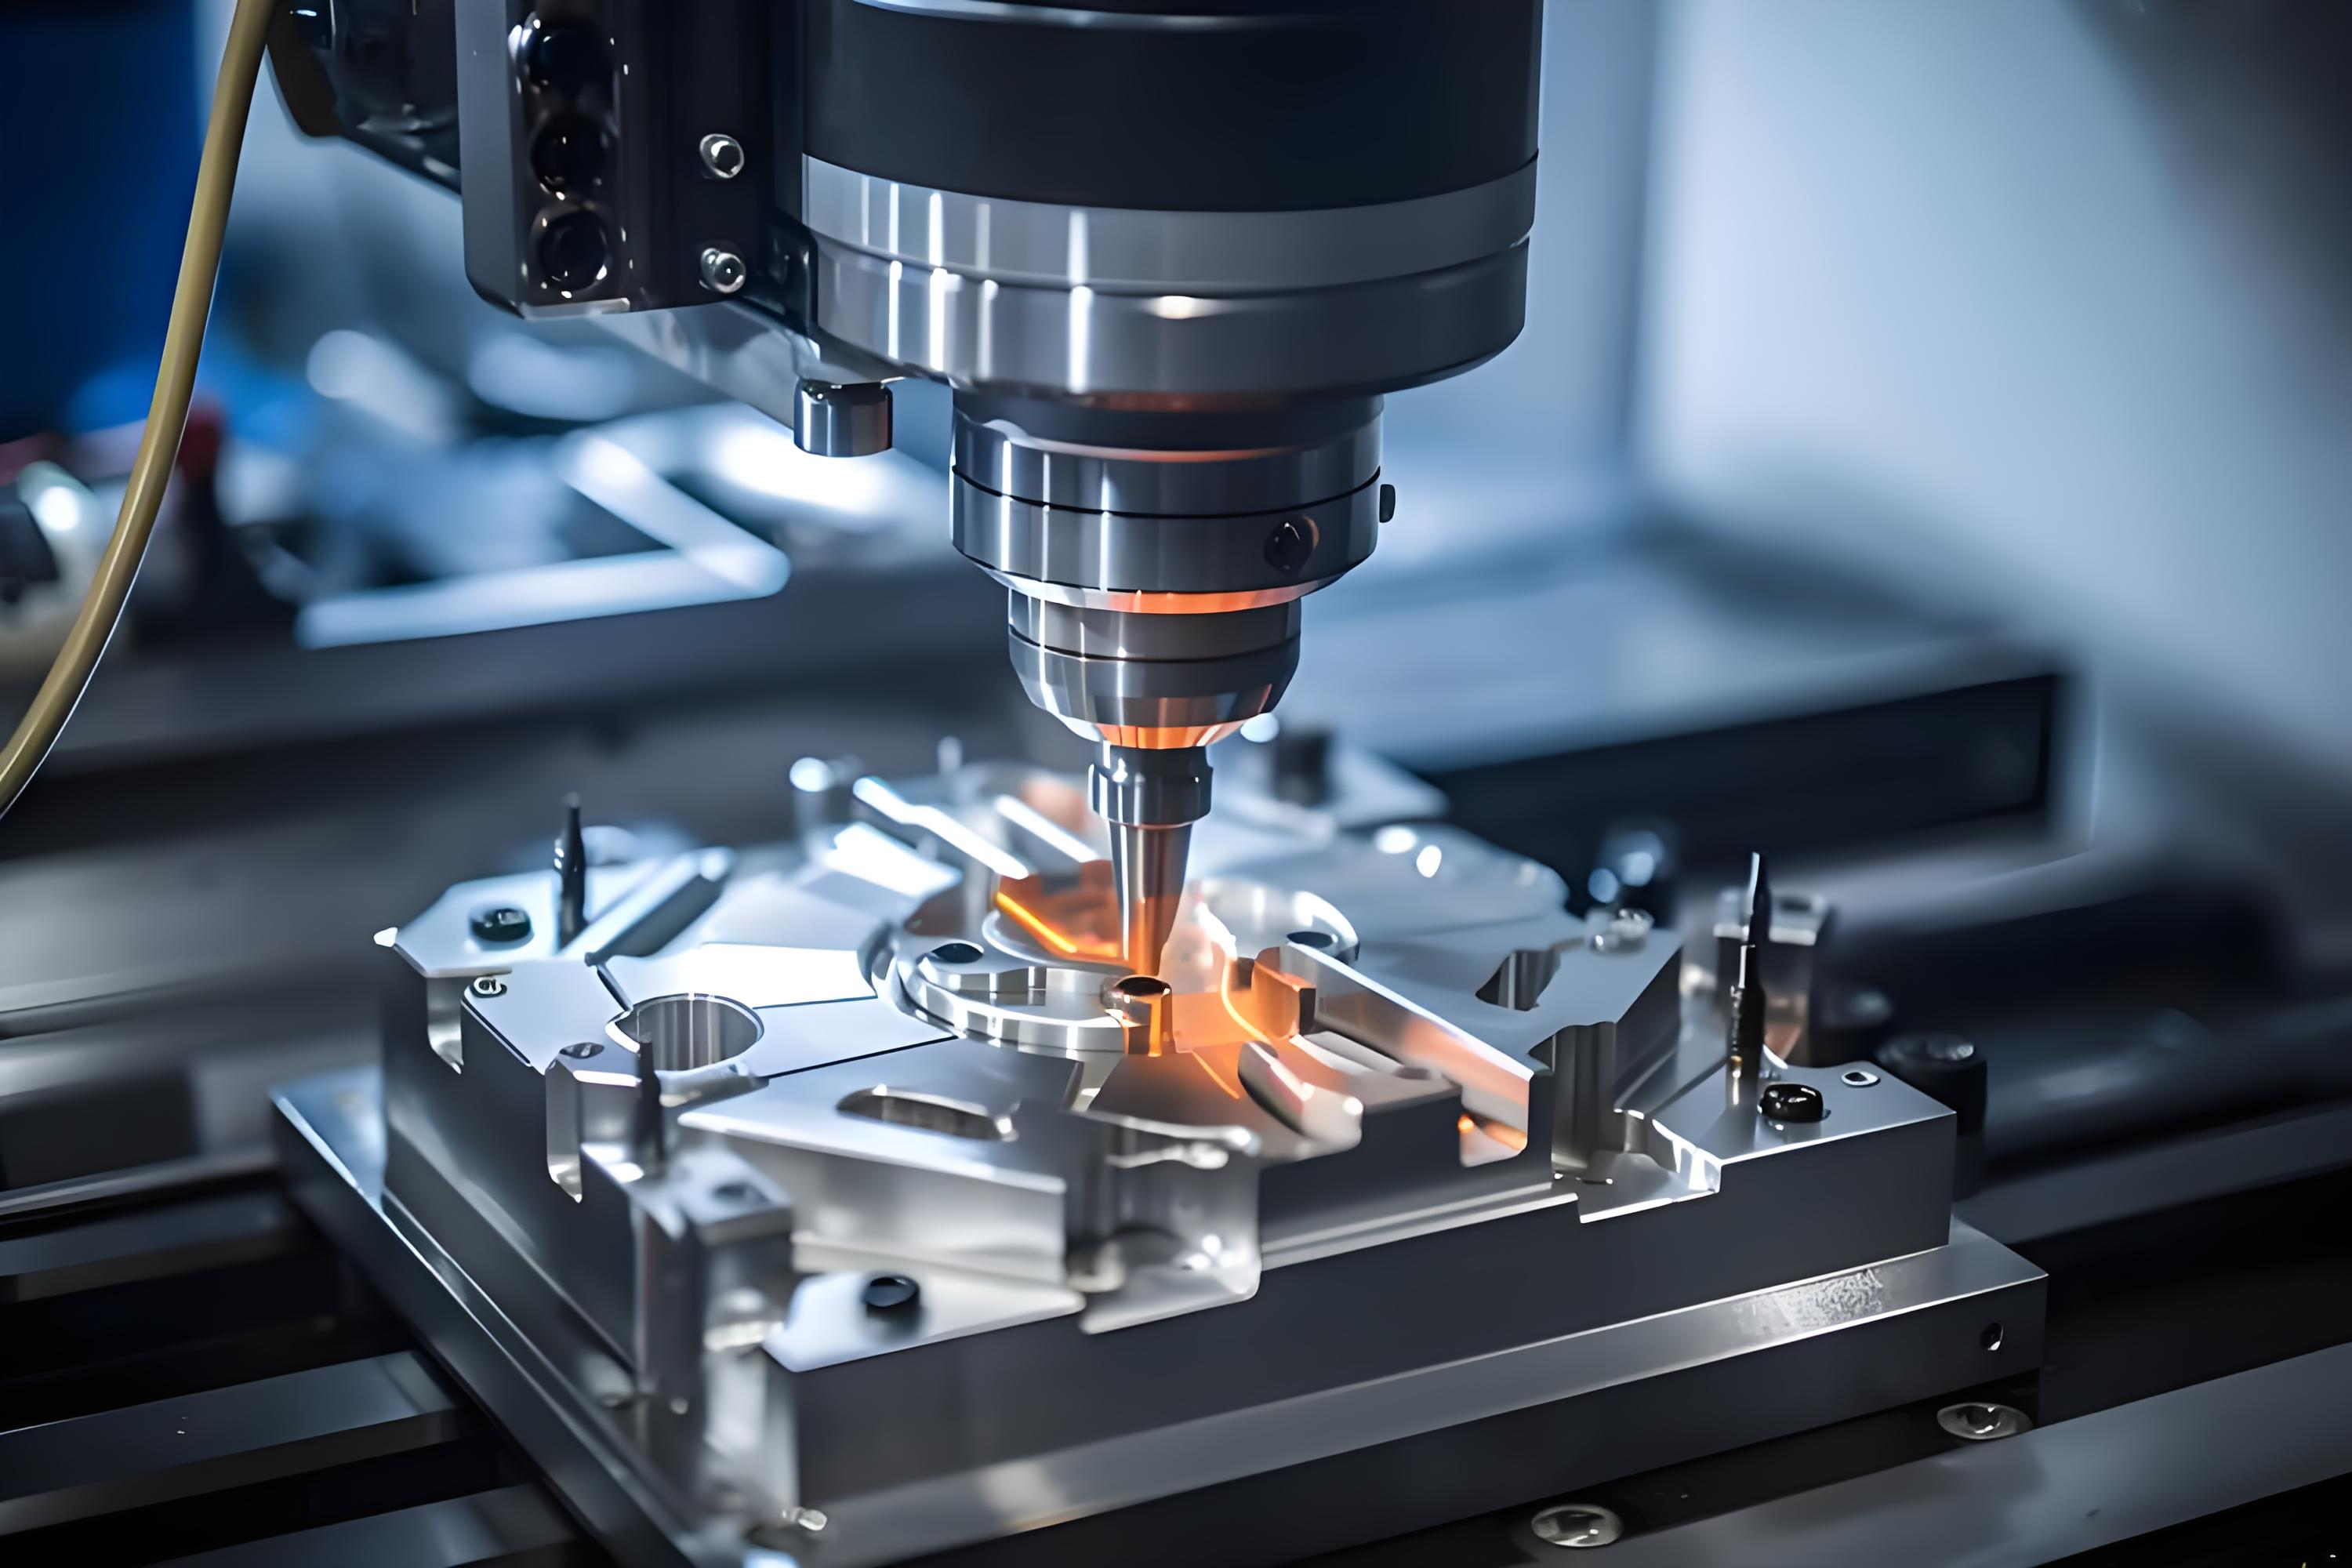
要做好这东西,得从三方面下功夫:选对材料、设计合理、加工靠谱。材料选型是根基——每种材料脾性不同,选对了,设计和加工才有意义。CNC精度是硬指标。在大批量生产之前,找个真正懂行的CNC伙伴先打样,验证你的材料和设计。
第一部分:流体歧管用什么材料?
CNC加工的好处之一就是材料选择面广。从常见的铝合金到PEEK这类高级塑料,每种材料在化学性能、耐热性、强度上都有自己的特长。你的选择必须和原理图、应用场景对得上。
歧管往往需要大块材料,加工工艺必须考虑到这一点。选对材料,省时省钱。有些项目还需要透明歧管,方便目视检查流体走向——这又给选材增加了一层考量。
铝合金:行业主力
铝是很多歧管项目的首选。好加工,CNC处理起来轻松,质量不错,成本还低。大多数标准零件都用铝。设计流程也简单直接。就算是透明歧管,也可以先用铝做原型验证。
6061-T6:通用又实惠
6061-T6是大多数流体零件的首选合金。强度够用,气动和液压系统都能胜任。加工速度快,出来的零件扎实,成本不高。透明歧管不用这个合金做,但周围的结构件用它很合适。
7075-T6:高强度,扛硬活
需要更高强度的时候,7075-T6就上场了。抗拉强度比6061高,适合高压系统。但加工起来要更小心,刀具磨损更大。换来的,是更强的零件。这材料适合要求苛刻的应用。透明歧管很少需要这个强度级别,但高应力场合,它是最对的选择。
不锈钢:耐腐蚀、保纯净
不锈钢是洁净环境的首选。医疗器械、化工处理都靠它。防锈、防污染。但加工需要合适的刀具,设计要考虑材料硬度。不锈钢的CNC加工和铝不一样。有些透明歧管会用不锈钢接头。这材料耐用性好。
304/316L:医疗和化工的标配
304不锈钢是常见选择,316L加了钼,耐腐蚀性更好。两者在医疗应用里都表现不错。CNC加工需要锋利的刀具,表面光洁度很重要。加工时间更长,但结果更好。关键零件用这个材料,质量有保障。有些医疗设计用透明歧管来监测,不锈钢和这类系统配合得很好。
17-4 PH:高强度、耐磨
17-4 PH是沉淀硬化不锈钢,强度高、耐磨。用在阀门和高应力部件上。热处理能进一步提升强度。这材料扛得住苛刻应用。加工需要精度。用这合金做的零件更耐用。设计时要考虑加工后的变化。透明歧管很少用这材料,但做结构件很合适。
工程塑料和特种合金
塑料有独特优势:耐化学腐蚀、重量轻。PEEK和PTFE是顶尖选择,但加工时需要特别小心。材料选择影响整个设计。塑料的加工工艺和金属不同。有些透明歧管用透明塑料来做可视性。这些材料的设计需要特别留意。
PEEK和PTFE:化学惰性、轻量化
PEEK是高性能塑料,耐高温。很多医疗和航空零件用它。但PEEK歧管在很多CNC车间是做不出来的——材料太难加工,需要精准控制。PTFE更软,但耐化学腐蚀性极佳。这些塑料的加工和金属完全不同,需要经验。PEEK的CNC加工需要特定的转速和进给。处理不当,材料会变形。有些设计用透明歧管做目视检查,这两种材料都适合定制设计。
钛合金:航空航天和高性能环境
钛又强又轻,耐腐蚀性好。航空应用需要这些特性。钛的CNC加工慢,刀具磨损是个问题。但出来的零件质量高。加工需要周密规划,材料性能出色,零件寿命长。钛的加工需要刚性好的装夹。有些定制设计会把透明歧管和钛零件搭配使用。材料组合取决于应用。透明歧管有助于系统监测。设计必须考虑材料特性。
第二部分:流体歧管适合什么加工工艺?
选对加工工艺,直接影响零件的质量、成本和交期。流体歧管的CNC加工需要周密规划。每个项目都有自己的难点:有些零件只需要简单的钻孔,有些需要复杂的斜孔。机床和方法选对了,才能成功。
3轴、4轴还是5轴?
CNC加工从选机床开始。
3轴机床沿X、Y、Z三个平面移动刀具。适合简单的歧管设计——直孔、平面。很多标准零件用这套配置。加工简单,装夹时间短,流程顺畅。
但复杂设计需要更强的能力。4轴机床增加了一个旋转轴,能处理歧管侧面的斜孔。加工更灵活,可以在不重新装夹的情况下加工多个面,减少人工装夹带来的误差。
5轴加工更进一步。机床同时绕两个轴旋转零件,打开了新的设计空间。复杂的CNC流体歧管组件经常需要这种能力。斜向交叉孔、弯曲流道、复杂的端口布局都成为可能。CNC加工可以在一次装夹中完成这些特征,精度大幅提升。每次装夹都可能带来对中误差,装夹次数越少,公差越紧。
复杂歧管形状用5轴机床,装夹时间缩短,精度提高。3轴机床上需要多道工序的零件,5轴一次就能干完。省时间,降成本。
机床选择对成本和交期的影响
机床选择直接影响预算。
3轴加工每小时成本低,简单零件占这个便宜。但复杂零件可能需要多次装夹,每次装夹都增加人工时间和出错可能,总成本很快就上去了。
5轴加工每小时费率高,但往往干得更快。省去了重新定位的步骤,整体效率反而更高。对复杂歧管来说,总成本通常更低,交期也更短。制造流程更顺畅,零件到得更快,质量不打折。
第三部分:用先进刀具和技术实现精度
刀具选对了,效果大不一样。标准钻头能打基本的孔,但流体歧管经常需要细小而精确的通道,得靠先进刀具。
微钻和铰孔
微钻把加工能力推到极限。微钻的工艺能力规格是最小可达孔径Ø0.1mm。这有多小?一根头发丝大约0.07mm。这些微孔出现在医疗器械和精密气动系统里。
材料也很关键。6061-T6铝的钻削性极好,是带微特征歧管的好选择。CNC加工用专用刀具和谨慎的速度控制来处理这些微小孔径。
钻孔之后是铰孔,用来提高精度。铰刀只去掉极薄的一层材料,做出光滑、精确的孔。CNC工艺借此达到紧公差,表面光洁度也提升了。这对流动特性很重要——光滑的孔降低压降,提高系统效率。
高速加工,更好的表面
高速加工用更高的主轴转速和更轻的切削。这种方法能做出出色的表面光洁度。CNC加工在高转速下运行,刀路经过优化,运动平滑,成品表面质量更好。
高速加工还能减少热量积聚。热量少了,材料变形就小。这对PEEK这类塑料尤其重要——材料在过热下会变形。高速加工把温度控制在可管理范围内,让难加工材料变得更可靠。
二次加工:从去毛刺到表面处理
刀具停下来,加工还没完。二次加工才算把零件做完。这些步骤保证性能和使用寿命,跳过了就可能提前失效。
去毛刺是第一要务。 加工会在孔边缘留下小毛刺。这些微小的瑕疵在运行中可能脱落,污染流体系统,损坏阀门和其他部件。外露区域可以手工去毛刺,内部交叉孔可能需要专用工具或磨粒流加工。CNC制造流程应该把去毛刺列为标准步骤。
清洗同样重要。 加工油和切屑必须清除。超声波清洗能有效到达内部通道,确保装配前零件无污染。
阳极氧化、钝化和电解抛光
表面处理保护材料、提升性能。
- 阳极氧化适合铝歧管。这个电化学过程生成一层坚硬、耐腐蚀的氧化层,表面更耐用,也为密封提供了更好的基底。硬质阳极氧化提供最大的耐磨性。
- 钝化适合不锈钢零件。这个化学处理去除表面的游离铁,增强材料天然的耐腐蚀性。医疗器械和化工设备受益匪浅。
- 电解抛光把不锈钢再提升一个档次。电化学方法去除一薄层材料,表面更光滑、更亮。这降低了摩擦,改善了流动,也让零件更容易清洁。医疗和食品级应用的CNC制造流程经常包含电解抛光。
这些二次加工为零件增值,延长使用寿命,提高可靠性。从原材料到成品、受保护的零件,CNC加工覆盖全程。找个懂这些步骤的伙伴,你的流体歧管才能按设计发挥作用。
第四部分:流体歧管的关键设计考量
好的设计把聪明的想法变成靠得住的零件。流体歧管的设计方式影响成本、性能和寿命。规划阶段的每个选择,都会影响整个制造过程。
面向制造的设计原则
DFM就是设计时脑子里装着CNC加工。你想的是每个特征怎么做出来。这样省时省钱。DFM支持能帮你优化设计,用加工经验和制造知识改进零件。
优化孔深、孔径和截面
深孔会带来麻烦。 深孔需要更长的刀具,长刀具更容易弯,弯曲影响精度。一个好规则是:孔深
不超过直径的6倍。这样CNC加工才稳。
截面形状也重要。 圆形通道最好,CNC加工处理圆形状很轻松。歧管里避免方形或矩形流道。
管理内部特征,避免倒扣。 内部特征很难够到,刀具必须能伸进零件里。倒扣需要特殊刀具或更多装夹。CNC加工最喜欢简单的特征,制造更可预测。
让直孔以直角相交,标准刀具就能干活,CNC加工跑得更快。复杂的内部通道需要先进方法,成本就上去了。聪明选择让制造更高效,在需求和成本之间找到平衡,零件才能更好地工作。
表面光洁度和流道的关键作用
表面光洁度直接影响歧管的工作表现。粗糙表面产生摩擦,CNC加工能直接控制表面光洁度。
用光滑内表面降低压降。 压降损害效率,光滑表面让流体自由流动。CNC加工能给出优秀的表面光洁度,高速方法能获得好的Ra值。这种精度水平对性能很重要。告诉加工方你对表面光洁度的需求,在设计中设定现实的目标。
排屑和去毛刺策略。 切屑来自切削过程,深孔容易积屑。规划阶段就要考虑切屑怎么排出来。一个办法是用通孔,让切屑从另一头出去。
去毛刺同样重要。每个孔的交汇处都会产生毛刺。设计中要让去毛刺变得可行。去毛刺步骤是工作的一部分,零件质量取决于去毛刺做得好不好。紧公差有助于减少毛刺。
密封和端口设计最佳实践
歧管的好坏取决于密封。选对密封件才能止漏。CNC加工制造出精确的密封面,公差在这里至关重要。把所有密封面的公差要求告诉加工方。
O型圈、垫片还是锥管螺纹?
O型圈适用于很宽的压力范围和使用场景。O型圈沟槽必须尺寸正确,按标准沟槽尺寸设计。CNC加工能达到所需的精度。选择取决于用途,让密封匹配工况。紧公差确保定制零件的密封效果。
规定端口尺寸和位置,提高装配效率。 端口布局影响装配难度。端口之间留足空间。标准端口尺寸更容易找到配件,定制端口尺寸增加成本。考虑端口方向。定制零件需要格外注意精度。
透明歧管有助于测试。 它们让你看到流道,显示内部流动模式,帮助检查设计。用透明歧管做原型能尽早发现问题。这些零件需要完整测试。
第五部分:流体歧管的精度和质量控制
质量控制是流体歧管可信度的来源。每条通道、每个端口、每个密封面都必须完全按计划工作。一个小瑕疵就可能导致泄漏、污染或整个系统失效。所以,制造过程的每一步,精度都很重要。
降低内部污染和腐蚀风险
污染从加工阶段就开始了。金属切屑、油、碎屑可能藏在通道里。这些污染物在歧管投入使用后会毁掉流体系统。彻底清洗是必须的。超声波清洗能深入小孔和交叉钻孔通道,去除普通清洗可能遗漏的颗粒。
腐蚀是另一个危险。材料选择在这里很关键。铝需要阳极氧化来抗氧化,不锈钢受益于钝化。两种处理都生成保护层,让零件更耐用。关键用途的CNC加工流程应该包含这些步骤。设计里要明确写出所需的表面处理。
气孔是铸件材料的隐藏风险。 金属内部可能出现微小空洞,这些薄弱点在压力下可能泄漏。用实心棒料CNC加工完全消除了这个风险——材料从一开始就是致密均匀的。这也是机加工零件在苛刻应用中胜过铸件的原因之一。
压力和流量测试,验证功能性能
测试在发货前证明零件能用。
压力测试检查泄漏。歧管在设定压力下充入流体或气体。压力下降就说明有泄漏。这个测试检查所有密封和内部通道。
流量测试验证流体从正确的路径通过。每个端口的流速和方向都要检查。这能发现目视检查可能漏掉的交叉钻孔错误。测试过程确认零件符合性能规格。质量控制包括记录这些结果,以便追溯。
严格的质量管理体系覆盖所有制造流程。医疗用途需要专门的认证标准。这些标准确保每一批的质量一致。每个歧管都要经过彻底测试,保证可靠性。
标准公差和高精度公差的区别
公差定义了允许多大变化。
标准公差适合一般用途,可能允许孔位±0.1mm的变化。大多数气动系统用这个精度水平没问题。
高精度公差严得多——±0.005mm甚至更好。医疗器械和航空航天应用需要这种精度。CNC加工必须考虑热膨胀和刀具磨损,机床校准变得至关重要。材料也影响能达到的公差——铝比硬质合金加工得更精确。
几何尺寸和公差有助于明确这些需求。位置公差控制孔的位置,平面度确保密封面正确配合,垂直度保持端口角度正确。用GD&T把你的需求清楚地传达给加工团队。
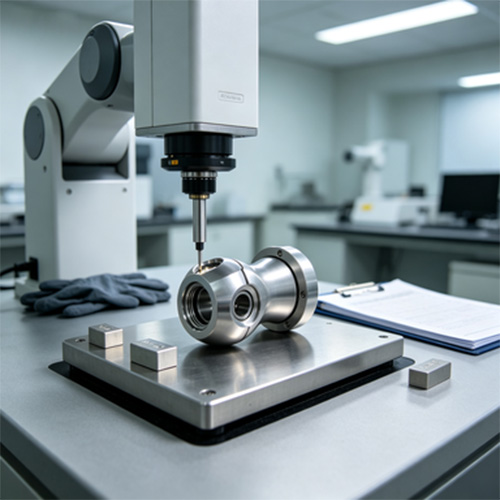
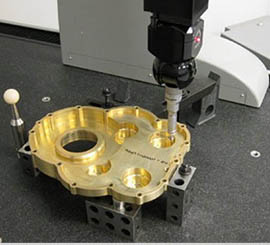
透明歧管在原型阶段有助于质量控制。 它们让工程师直接看到内部流道,揭示毛刺、堵塞或通道错位。透明歧管是生产前极好的验证工具。这种目视检查与三坐标测量机和光学比较仪等尺寸检测方法互为补充。
合适的公差平衡成本与性能。过度指定增加加工时间和费用,指定不足则冒功能失效的风险。和制造伙伴一起,为你的具体应用找到最佳平衡点。
第六部分:怎么选对流体歧管的CNC加工伙伴?
核心能力和技术专长
选对伙伴,关键看核心技能。专业的车间理解这类零件的独特要求,不是随便跑跑通用活。他们专注于让歧管可靠工作的那些细节。
评估复杂流体部件的经验
复杂流体部件的经验很重要。好的伙伴能在内部孔道和交叉通道上保持紧公差,达到高表面光洁度——这能防止流体湍流、压降和密封损坏。他们在材料选择上展现实力,选对合金和处理方式,兼顾强度和耐腐蚀性。他们能完成多个交叉孔的复杂钻孔和端口加工,不损害结构完整性。他们能克服加工难题:交叉孔的对中、防止毛刺和碎屑、避免内部泄漏、确保压力等级合规。不是每个车间都能做到。这些要求把专业的流体歧管车间和通用机加工车间区分开来。只有合格的车间才能造出可靠工作的零件。材料选择对歧管性能至关重要。
先进设备和软件的重要性
先进设备和软件对精度贡献很大。有现代CNC机床的伙伴能处理紧公差。他们用仿真软件规划刀路,减少错误,提高加工效率。合适的设备确保CNC加工高效、准确,也有助于处理流体歧管常见的复杂几何形状。这些零件的CNC加工需要周密规划。先进机床在一次装夹中完成多道工序,缩短交期,提升质量。材料选择也影响加工过程。有经验的伙伴知道怎么针对不同材料调整,用对转速和进给,确保零件达到所需的精度和表面光洁度。
质量认证和合规标准
质量认证表明伙伴遵循严格标准,证明公司有扎实的质量管理体系。对用在关键应用中的流体歧管来说,这很重要。
ISO 9001:2015对质量管理的意义
ISO 9001:2015是全球质量管理标准,覆盖制造过程的方方面面。认证伙伴在设计、生产、检验、交付上都有程序,每一步都跟踪质量,降低缺陷风险。对流体歧管来说,这意味着每批质量一致。CNC加工过程受监控,材料处理有记录,最终检验彻底。这个认证让你有信心:零件会按预期工作。它还有助于追溯——出了问题能追到源头。对铁路系统和医疗器械这类安全关键应用来说,这至关重要。
ISO 13485:2016对医疗器械制造的关键性
ISO 13485:2016是医疗器械制造标准,比ISO 9001更严,聚焦风险管理和法规合规。如果你的流体歧管要进医疗设备,这个认证是必须的。伙伴必须证明能处理医疗行业的特定要求,包括洁净室规程、材料可追溯性、过程验证。医疗零件的CNC加工需要格外小心:材料必须生物相容,表面光洁度必须光滑以防止污染,精度必须高。有ISO 13485:2016认证的伙伴证明能满足这些要求,有体系保证质量和安全。CNC加工过程对达到所需精度至关重要。
第七部分:从设计到装配的全流程服务
好的伙伴提供全流程服务:从设计和DFM开始,帮你优化设计以适应CNC加工,省时省钱。然后进入原型制作,用透明歧管验证设计,看到流道,尽早发现问题。原型之后进入生产,CNC加工能力覆盖各种材料,从铝到PEEK,定制设计也能轻松应对。还提供装配服务,把完整的歧管系统组装起来,减少你需要管理的供应商数量,也确保零件装配正确。质量控制检查制造过程的每一步,对零件进行压力和流量测试,确保符合你的规格。
对质量、精度和按时交付的承诺
对质量、精度和按时交付的承诺是核心。持有ISO 9001:2015和ISO 13485:2016认证,这些标准指导流程。投资先进设备和软件,精密CNC加工确保紧公差。每个零件都认真对待——无论是简单歧管还是复杂定制设计,都一视同仁。团队在流体部件方面经验丰富,理解内部通道、密封面和压力等级的挑战。努力按时交付,因为知道延误意味着时间和金钱的损失,所以周密规划生产,全程和你沟通,让你随时知道项目进展。
结语:流体歧管CNC加工的成功三要素
流体歧管CNC加工的成功,归结为三件事:聪明的材料选择、周到的设计、有经验的制造伙伴。
精度不达标的代价很高——停机、安全风险、财务损失。仔细选材防止腐蚀和污染,周到的设计保持流道光滑、密封可靠。全流程服务的伙伴,从DFM指导到装配,能处理PEEK这类让很多车间头疼的难加工材料。经过认证的流程确保每一批的质量。