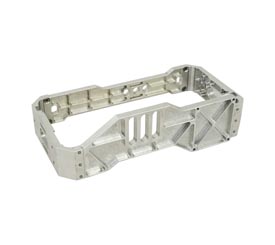
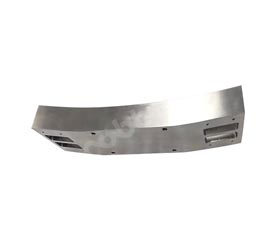
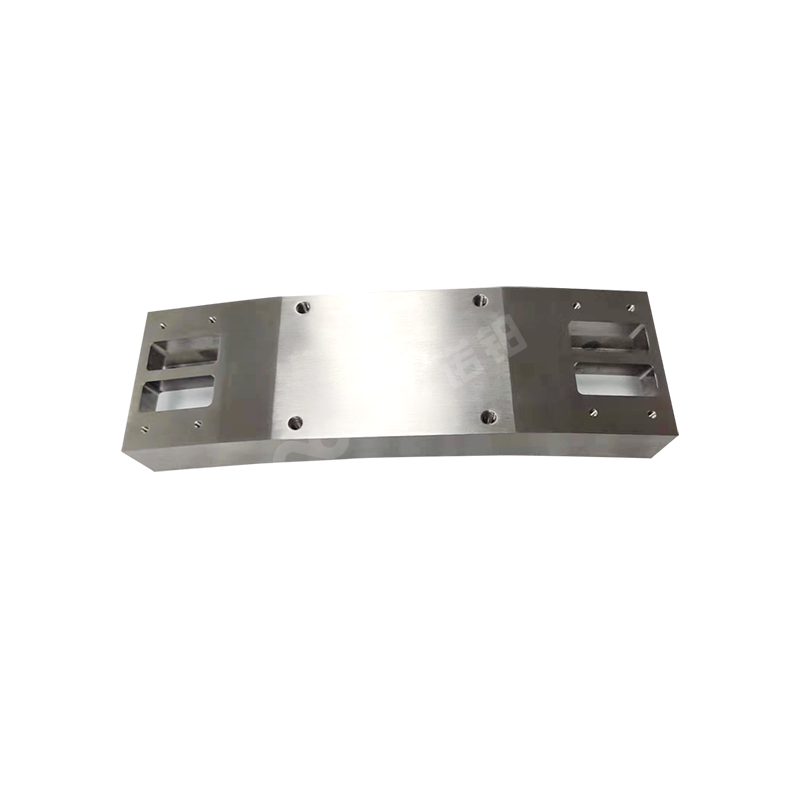
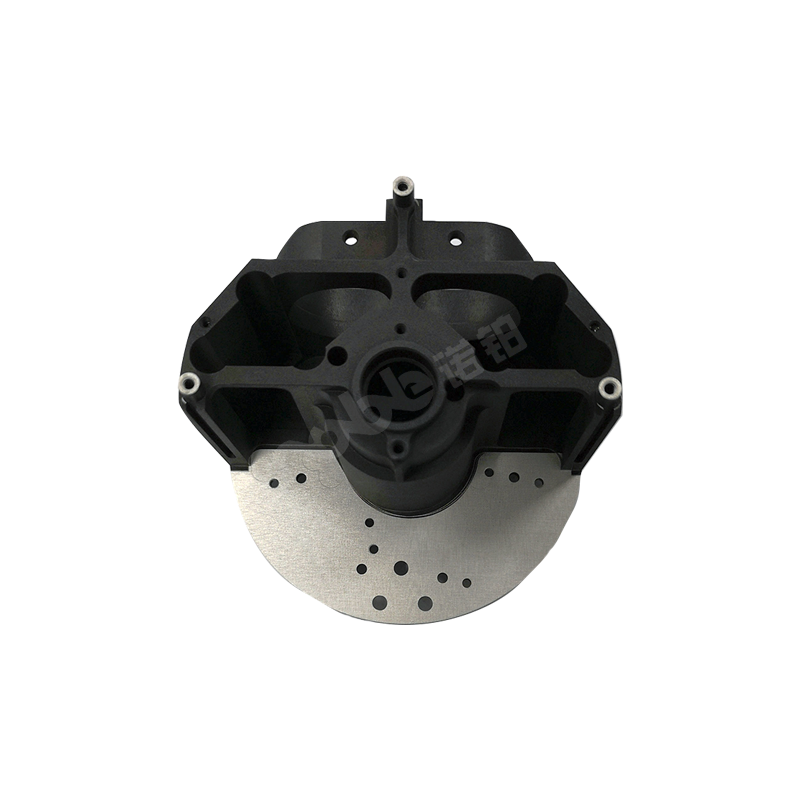
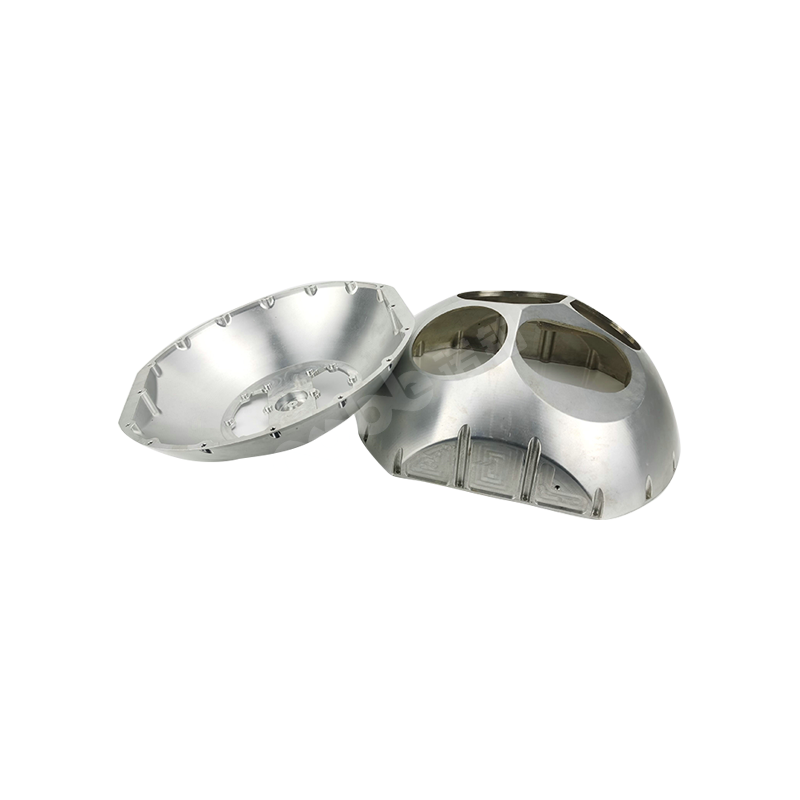
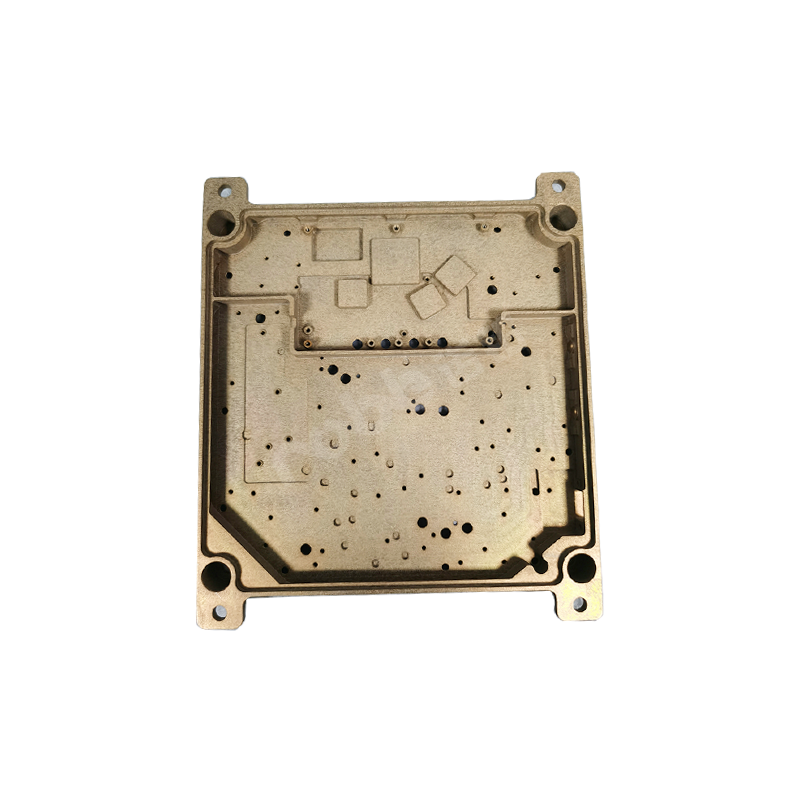
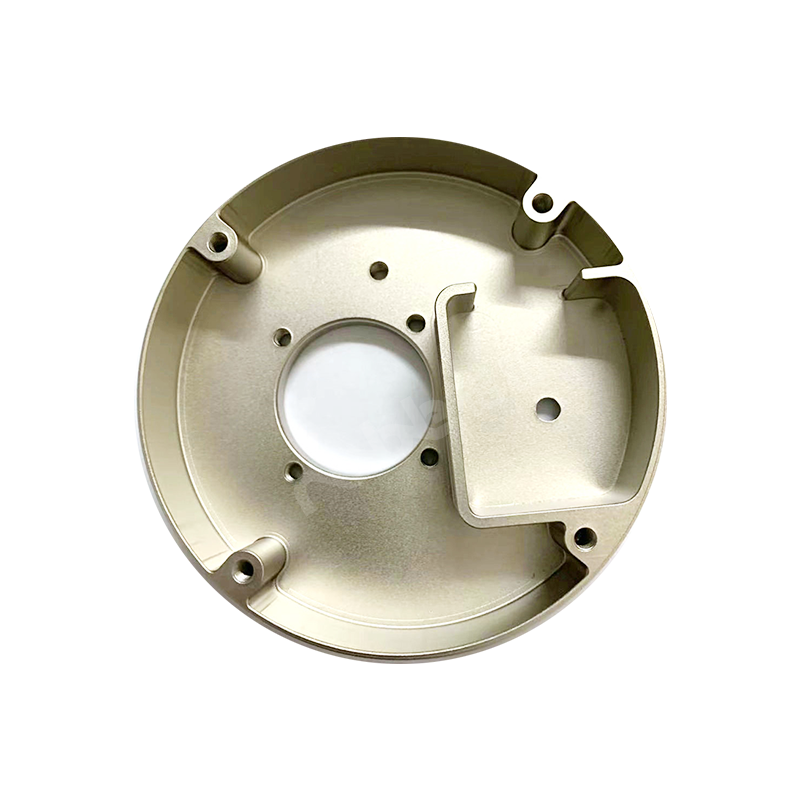
随着医疗场景智能化普及,300-800 级医疗服务机器人已成为院内物流、消毒消杀、辅助护理场景的标配设备。电机安装座作为机器人传动系统的核心连接件,直接决定驱动模组的运行精度、噪音水平与整机寿命。目前行业主流采用 Al6061 与 Al7075 两种铝合金材质 CNC 加工成型,从制程管控到现场安装,每一环的精度都直接影响医疗机器人的长期运行可靠性。本文结合一线加工经验,梳理该类零件的加工管控要点与现场安装规范,供结构工程师、采购与运维人员参考。
一、Al6061 与 Al7075 材质选型逻辑
医疗服务机器人电机安装座普遍选用铝合金,核心是兼顾轻量化、耐腐蚀性与易加工性,适配医院消毒消杀的使用环境。其中 Al6061-T6 与 Al7075-T6 是最主流的两种方案,选型核心看负载与应用场景。
Al6061 属于铝镁硅系合金,加工性能优异、韧性高、耐腐蚀性强,阳极氧化效果稳定,成本可控。对于负载 50kg 以内的配送机器人、消毒机器人,常规行走电机安装座选用 Al6061-T6 完全满足强度要求,且抗疲劳性能适配长期往复启停工况,是性价比最高的通用选择。
Al7075 属于铝锌镁系高强度合金,屈服强度可达 Al6061 的两倍左右,定位高负载、轻量化场景,多用于升降机构、机械臂关节的电机安装座,或是对减重要求极高的巡检机器人。但其加工难度更高,粘刀现象明显,耐腐蚀性弱于 6061,材料与加工成本高出 30%-50%。
总结选型原则:常规行走驱动、预算优先选 Al6061-T6;高负载、高强度轻量化需求选 Al7075-T6。需要注意的是,医疗场景不建议用铸铝件替代 CNC 铣削件,铸铝内部气孔砂眼在长期震动后易开裂,可靠性远低于挤压棒料加工产品。
二、CNC 加工核心管控注意事项
电机安装座结构不算复杂,但医疗级零部件对精度与一致性要求远高于工业级,以下六个环节是品质管控的核心。
1. 毛坯预处理去应力 铝合金挤压棒料在生产切割过程中会产生内应力,直接加工后应力释放会导致零件变形,平面度、孔位超差。正规流程需先进行去应力退火,厚度超过 20mm 的毛坯,粗加工后建议做二次时效处理,彻底释放切削应力。很多小厂省掉这一步,零件首检合格,放置一段时间后就会变形,装机后故障频发。
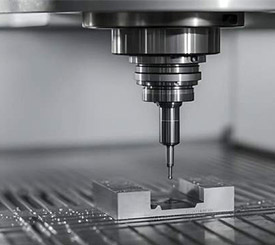
2. 装夹方案防变形 电机安装座多为板类薄壁零件,夹持力过大易造成装夹变形,松夹回弹后尺寸失准。加工时需设计专用工装,采用多点支撑、侧面顶紧的方式,避免直接夹紧工作面。精加工阶段要控制夹持力,有同轴度要求的止口与安装孔尽量一次装夹完成,减少二次装夹的定位误差。
3. 关键形位公差管控 电机安装基面的平面度、止口与电机轴孔的同轴度是两大核心公差。300-800 型医疗服务机器人标准电机座,基面平面度一般要求 0.02mm 以内,同轴度要求 φ0.03mm 以内。平面度不佳会导致电机运行震动噪音大,同轴度超差则会加速轴承齿轮磨损。精加工需优化走刀路径,采用顺铣减少接刀痕,最后一刀吃刀量控制在 0.1-0.2mm,保证切削力均匀。
4. 孔系加工精度把控 电机固定孔、定位销孔、机身连接孔的位置度直接影响装配精度。定位销孔建议采用钻 - 扩 - 铰工艺,保证 H7 公差,表面粗糙度 Ra1.6 以下。螺纹孔加工要控制攻牙深度与牙距精度,Al7075 材质建议用挤压丝锥替代切削丝锥,避免粘屑烂牙。所有孔加工完必须彻底去毛刺,防止安装时垫片压不平造成隐性倾斜。
5. 医疗级表面处理 医疗场景铝合金零件基本做阳极氧化处理,膜层厚度 8-15μm,常用黑色或银色,既能提升表面硬度与耐磨性,也能增强耐腐蚀性,适配日常消毒擦拭。需注意氧化前必须彻底去毛刺,否则氧化后毛刺更明显无法返工;同时控制膜层厚度均匀性,有配合要求的面可做局部遮蔽,避免影响配合尺寸。
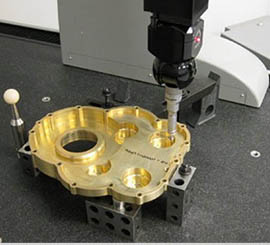
6. 清洁与品控追溯 医疗零件对清洁度要求极高,加工残留的铝屑、切削液若清理不干净,运行后脱落会污染环境甚至造成传动故障。正规流程需经过人工去毛刺、超声波清洗、高压气吹、纯水漂洗、烘干多道工序。每批次产品都要附带材质证明、尺寸检测报告,关键尺寸三坐标抽检,确保批量一致性与可追溯性。
三、现场安装标准化注意事项
加工品质是基础,安装规范是保障,很多电机异响、定位不准的问题都源于安装不规范,以下五个步骤需严格执行。
1. 安装前前置检查 安装前核对零件型号材质,检查外观有无运输磕碰、变形毛刺,用无尘布蘸无水酒精擦拭安装基面、止口、螺纹孔,去除油污杂质。同时检查配套电机、垫片、螺栓等辅料规格,定位销需确认公差等级,不可用普通销子替代。更换备件时还要先检查机身安装面状态,处理好基面缺陷再安装。
2. 基面贴合与定位 先将定位销垂直敲入机身定位孔,再将电机安装座对准定位销缓慢放下,靠自重贴合基面,禁止强行敲击。贴合后用塞尺检查结合面间隙,0.02mm 塞尺应无法塞入,若有局部间隙需拆下重新清理,严禁靠锁紧螺栓强行拉平,否则会造成安装座内应力,长期运行易断裂。
3. 螺栓对角分步锁紧 螺栓紧固最忌按顺序逐个拧紧,易造成安装座受力不均偏移变形。正确做法是对角交叉、分 2-3 次锁紧:第一次手带紧所有螺栓确认无偏移,第二次用扭力扳手按对角顺序拧至额定扭矩的 50%,第三次拧至额定扭矩的 100%。Al6061 材质螺纹孔不可扭矩过大,一般 M4 螺栓扭矩 1.2-1.5N・m,M5 螺栓 2.5-3N・m,避免滑牙。
4. 电机安装与同轴度校准 电机装入前先检查止口配合间隙,顺畅推入即可,禁止硬砸。电机固定螺栓同样对角锁紧,装完后必须做同轴度校验,用百分表检测电机输出轴径向跳动,医疗服务机器人建议控制在 0.05mm 以内。超差则排查安装座偏移或止口毛刺,同轴度直接影响运行噪音与传动寿命,绝不能省略。
5. 试运转与后续复检 安装完成后先手动转动输出轴,确认无卡滞异响,再通电低速试运行,观察电流与震动噪音情况。运行 30 分钟后停机检查温度,若局部异常发热需立即停机排查同轴度或轴承问题。投入使用后首周做一次复检,后续保养时同步检查紧固状态与外观腐蚀情况,及时更换故障件。
医疗服务机器人的可靠性藏在每一个核心零部件的细节里。300-800 型医疗服务机器人电机安装座虽小,却串联起材质选型、CNC 加工、现场安装全流程的品质要求。从 Al6061 与 Al7075 的合理匹配,到加工过程中应力、公差、清洁度的层层管控,再到安装时同轴度、扭矩的精准把控,每一步都落实到位,才能保障机器人在医疗场景中长期稳定运行。随着行业向精细化发展,核心零部件的加工与安装品质,终将成为企业竞争力的核心支撑。