第一部分:便携式医疗器械外壳的关键要求
抗冲击耐用性和表面质量
便携式医疗器械外壳必须扛得住真实世界的折腾。跌落测试是常规要求——设备会从桌子上、推车上、手里掉下来。外壳必须保护里面的电子元件。聚碳酸酯在这方面抗冲击性更好。有一家诊断设备制造商从普通亚克力换成定制PC配方,零件失效率降了40%。
表面质量同样重要。医疗器械外壳需要Class A级外观表面——不能有可见瑕疵或流痕,看起来干净专业,还要耐日常使用划伤。光学透明度在某些医疗应用里有帮助,比如透明窗口让临床医生看到显示屏。聚碳酸酯这类材料既保持透明又结实。好的材料选择,就是在抗冲击强度和视觉质量之间找平衡。
耐化学性和灭菌兼容性
医疗环境对设备很苛刻。医院级消毒剂含有强化学物质——酒精、漂白剂、过氧化氢都很常见。这些清洁剂能快速分解薄弱材料。外壳必须能反复接触而不开裂、不膨胀。
灭菌又加了一层压力。有些设备要经过134°C的高压灭菌,有些面对伽马射线或环氧乙烷。每个循环都在考验材料能承受什么。密封垫必须扛住这些条件,外壳材料也一样。
细菌滋生在临床环境里是真实关切,需要抗菌性能来阻止生物膜形成。好的材料选择有助于降低医疗相关感染。聚碳酸酯对灭菌剂有出色的耐化学性,还能为紧公差提供尺寸稳定性。它必须可靠地承受这些苛刻条件。卫生在临床环境里是头等大事。
法规合规和认证
合规有严格规则管着:
- ISO 13485:质量管理标准
- FDA器械注册:美国市场要求
- UL 60601-1:设备电气安全
这些标准的存在是为了保护患者安全。产品安全法规确保这些零件达到基线要求。生物相容性测试遵循ISO 10993或ISO 13732,非植入表面必须通过这些测试。选用已批准的材料能省时间。医疗器械外壳用的塑料必须满足这些要求。尽早和有经验的制造商合作很有帮助——他们会引导你选合规的材料。感染控制规程要求零件能抵抗细菌滋生。遵循既定指南,确保设备可靠性。
第二部分:注塑成型
工艺概述和模具考量
注塑把塑料颗粒熔化,把熔体压进成型模具。塑料冷却,模具打开,零件掉出来。模具跑起来后,每个循环只要几秒钟。这个速度让注塑成为大批量生产便携式医疗器械外壳的最佳选择。
模具本身干的是真正的活。钢模具要4-8周才能切出来,成本几万美元,看零件复杂度。医疗项目还要加步骤:安装确认、运行确认、性能确认,全过了才能开始生产。ISO 7级或8级洁净室注塑防止灰尘和污垢。从树脂到成品的全程批次追踪,是FDA 21 CFR Part 820和ISO 13485的要求。
特殊类型扩大了注塑的能力:
- 微注塑:做微小精密的零件
- 嵌件注塑:把塑料包在金属上
- 包覆成型:第二射加软握把
- 液态硅胶注塑:做柔性、亲肤的零件
- 薄壁注塑:给手持外壳减重
早期的DFM沟通帮你选对类型,避免后期昂贵的改动。
产量和成本权衡
模具选择驱动成本:
模具类型 | 交期 | 前期成本 | 生产能力 |
铝模 | 2-6周 | 低30-60% | 1,000-10,000模 |
钢制生产模 | 8-20+周 | 前期投入高 | 100,000-1,000,000+件 |
铝模比钢模省30-60%的前期成本,能跑1000-10000模,适合试产和小批量。钢制生产模前期贵,但能跑10万到100万+件,单件成本更低。机时费率从小型压机的每小时9-35美元到大型压机的每小时55美元以上。
对中小型外壳来说,盈亏平衡点通常在3000到10000件之间。低于这个数,热成型更便宜的模具往往胜出。高于这个数,注塑的低单件价格接管。大型外壳和面板在任何产量下都很少适合注塑,因为零件越大,模具和压机需求越糟糕。
材料选择同时影响零件成本和产量可行性。PC和PC/ABS共混料比ABS贵,但提供医疗器械外壳需要的韧性和耐热性。PP便宜、耐化学,但缺少精密零件需要的刚性。导电和EMI屏蔽塑料更贵,但省掉了单独的屏蔽件。这些取舍在医疗用途里最重要——耐用性和法规留的改动空间很小。选材时遵循ISO 10993等生物相容性指南,让项目不跑偏。
第三部分:热成型
Kydex和PC板材的热成型
热成型从一块平的塑料板开始。加热让板材变软下垂,然后真空或压力把它拉下来贴到模具上。零件冷却,形状就定了。就这么简单。没有熔融塑料被注射,也不需要切昂贵的钢模具。
Kydex和聚碳酸酯是这里的主要材料。Kydex提供阻燃性和耐化学性,PC提供透明度和抗冲击强度。两者在临床环境里都扛得住。Kydex是经常擦拭的外壳的首选,PC在需要窗口或透明盖的时候用。用这两种板材做的便携式医疗器械外壳都能达到严格的外观标准,尤其是压力成型。
压力成型是升级版。 真空成型靠大气压,大约14.7 PSI。压力成型在上面再加压缩空气。这个额外的力把塑料推进小到0.020英寸的紧角。结果看起来锐利、有细节,接近注塑质量。很多情况下可以省掉二次喷漆。
热成型能做出具有所需材料性能的产品,包括阻燃或EMI屏蔽。EMI屏蔽是医疗器械制造商的关键关切。确保设备安全工作的同时保持设计所需的复杂形状,往往需要为塑料外壳做特殊材料选择。热成型工艺能减少钣金或其他材料做外壳、挤出件时的设计限制。
中小批量的优势
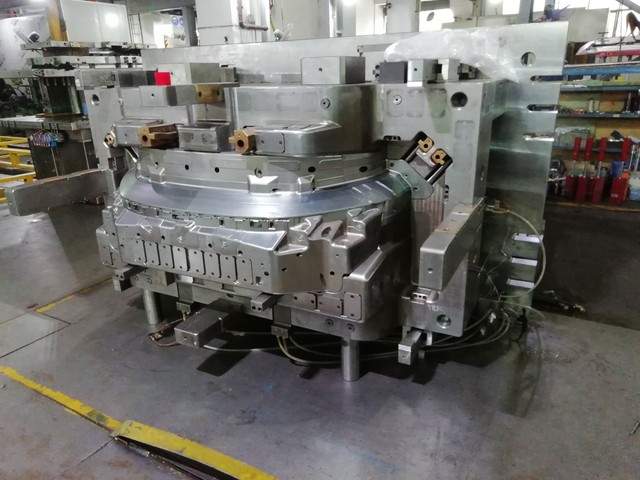
模具成本是最大优势。热成型模具2000到15000美元,注塑模具贵得多。周转也快,通常2-4周。赶上市时间的时候,这个速度很重要。
在每年约3000-5000件以下,热成型在成本上打败注塑。单面铝模或复合材料模具避免了沉重的非经常性工程成本。对试产或小众诊断工具的便携式医疗器械外壳来说,这笔账算得过来。
灵活性也突出。设计改动更容易处理,调模具不用花大钱。盖板和设备外壳这类医疗器械外壳完美契合这个模式。定制无菌塑料外壳也受益。中批量生产保持可负担,单件成本不会爆掉。
设计约束和后处理选项
热成型有不能忽视的规则。材料在复杂形状上会变薄,尖角更糟。均匀壁厚和光滑圆角有帮助。辅助柱塞控制深腔零件的厚度。拔模角对干净脱模很重要,有纹理的表面需要更大拔模角。深宽比应该保守。倒扣和卡扣在这里很难做,往往需要机械辅助或二次加工。
设计约束 | 说明 |
材料变薄 | 复杂形状上拉伸导致壁厚不均;均匀壁厚和光滑圆角有帮助 |
拔模角 | 容易脱模所需;有纹理表面需要更大拔模角 |
深宽比 | 浅零件最好;深腔风险太大,变薄严重 |
修剪 | 多余法兰用模切或CNC修剪去除;设计必须留出工具间隙 |
模具和表面纹理 | 铝模适合大批量或精密活;纹理能藏瑕疵但增加拔模角 |
倒扣和卡扣 | 比注塑难做;往往需要辅助或成型后步骤 |
成型后零件冷却硬化,然后修剪和精加工。质量检验查配合、形状、功能,然后是表面增强。材料选择从ABS、PETG、聚碳酸酯、聚苯乙烯、PVC、HDPE到TPO、TPE、Royalite、Kydex、Boltaron等高级选项。每种给医疗器械外壳带来不同性能。
第四部分:反应注射成型
工艺和材料(聚氨酯、聚DCPD)
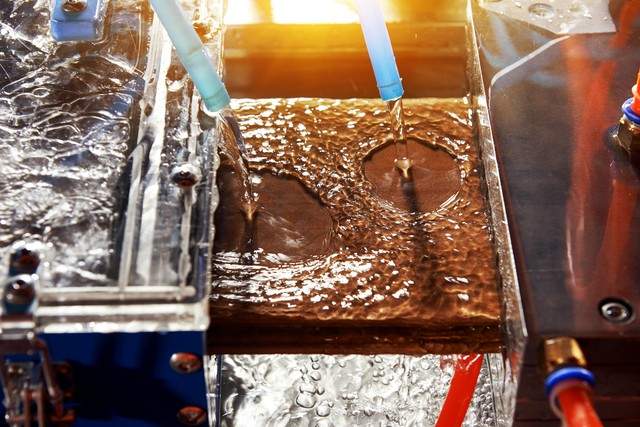
RIM和普通注塑不一样。两股液流在混合头相遇,低压射进模具,然后反应变成固体零件。没有东西熔化,化学完成所有工作。这种低压充填改变了模具的一切——模具成本低得多,因为不用面对高压塑料注射的严酷力量。模具通常1万到5万美元,只是钢制注塑模具成本的一小部分。
聚氨酯和聚DCPD是两种主要材料。聚氨酯提供韧性、柔性和对化学品及磨损的强抵抗。聚DCPD提供出色的抗冲击强度,即使在低温下。两种材料都能轻松处理厚壁和复杂形状,上色和纹理效果也好,成品常常不用喷漆。
大型或抗冲击关键零件的优势
尺寸是RIM发光的地方。 这个过程能填充非常大的模具,不需要极端的液压压力。这让它适合超大医疗器械外壳——成像系统盖板、推车安装壳体、落地设备外壳。注塑做这么大的零件很挣扎,压机吨位和模具成本会失控。RIM两个问题都避开了。
抗冲击性能是另一个大胜利。 RIM为重型医院推车做出无瑕的外饰面板,支持抗冲击关键和便携式医疗器械外壳用途。材料吸收冲击而不是开裂。护士凌晨两点把推车撞到门框上的时候,这很重要。
主要优势包括:
- 低压充填,能处理非常大的模具
- 出色的抗冲击性,适合推车和 rugged 外壳
- 模具成本比注塑低
- 出模就有好的表面质量
什么时候选RIM而不是注塑
产量在这里决定很多。RIM适合小到中批量,大约500-10000件。低于这个范围,热成型通常在成本上胜出。高于这个范围,注塑的单件价格快速下降。在中间,RIM提供了一个甜点区——你拿到耐用的零件,不用付六位数的模具账单。
零件几何也推动决定。厚壁、深拉伸、大尺寸偏向RIM。抗冲击关键用途也是。手持监护仪外壳可能不需要,移动超声推车几乎肯定需要。尽早和制造商讨论材料和模具设计。正确的选择取决于你的产量、零件尺寸,以及临床环境有多粗糙。
第五部分:机加工工艺
CNC加工和5轴铣削
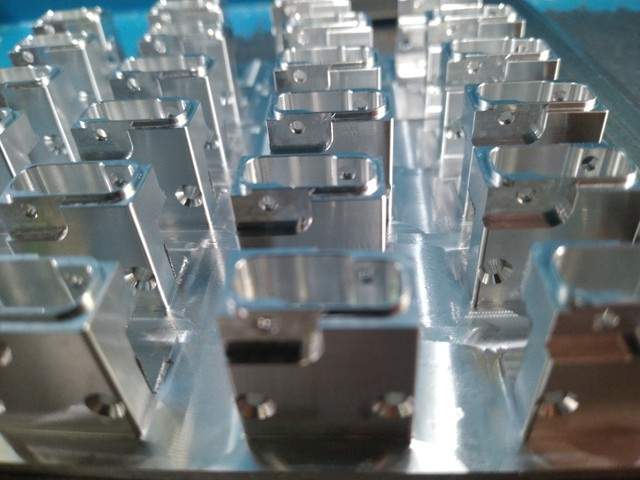
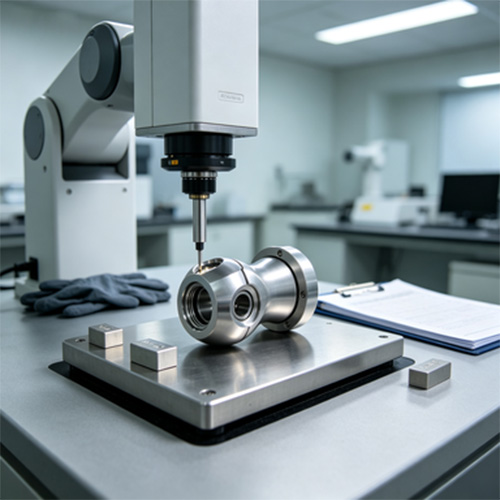
CNC加工从实心塑料或金属块上刻出零件。旋转的切削工具按设定路径走,去除材料直到形状匹配设计。这个过程给你紧公差和精确特征。
5轴铣削更进一步。 刀具和零件同时往五个方向运动。曲面、型腔、槽、复杂3D形状一次装夹完成,不用挪动零件。这对需要在不同侧面有安装孔、连接器开口、散热片的外壳帮助很大。铝CNC加工在这里表现极好——轻,好加工。
数字能证明:平面度在±0.010英寸以内允许IP65或IP67密封。位置控制±0.005英寸以内保持显示屏和控制件对齐。壁厚和加强帮助通过IEC 60601-1的跌落测试。但要小心深腔和极端形状——它们可能需要特殊工具或额外步骤。早期DFM审查能抓住这些问题。
钣金加工和焊接
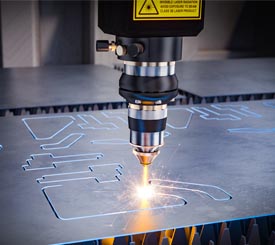
钣金从平板开始。激光切割做出显示屏和连接器的精确开口。CNC折弯把板折成型。焊接把一切固定在一起。结果是坚固、稳定的外壳。
流程顺序清晰:工程审查先检查设计,激光切割、折弯、焊接、表面处理接着来。铰链和支架等五金件安装。最终检验查尺寸和焊接质量。这些步骤支持可靠的医疗设备。
为什么选钣金?铝和不锈钢提供结构强度和尺寸稳定性。当盒子要保护敏感电子元件时,这很重要。光滑表面让清洁容易,这在医疗环境里有帮助。生产扩展也好。好的供应商从原型到全量生产保持质量一致。
3D打印做原型
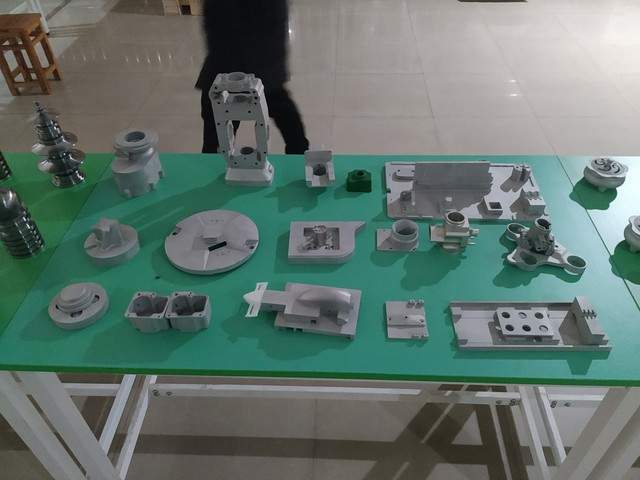
3D打印一层层堆积零件,不需要模具。对原型和小批量很好。每种技术适合不同需求:
- SLA:超高分辨率,层高降到0.025mm,适合需要光学透明度的零件
- SLS:工程级尼龙,不需要支撑结构
- FDM:处理大到914mm的零件,用ULTEM等工业热塑性塑料
- DMLS:打印高强度金属零件,适合 rugged 便携设备
有个案例研究展示了用SLA和SLS做的诊断设备外壳,内置导光管和光学对准特征。零件达到了现场使用的光学透明度和抗冲击性。
桥接生产是另一个用途。紧凑型SLS打印机在注塑模具制造期间做功能零件。这让你测试和优化设计,不用等几个月。对医疗应用来说,这个速度差别很大。
第六部分:常用材料
常见热塑性塑料
选对便携式医疗器械外壳的塑料,从了解每种选项能干什么开始。
PC(聚碳酸酯)
抗冲击强度大,透明度好。扛得住强消毒剂不开裂。这让它成为手持监护仪和诊断设备外壳的首选。
ABS
韧性、成本、易成型平衡。上漆和纹理效果好。很多低成本医疗器械用ABS,当UL认可材料比顶级性能更重要时。
PVC
低成本提供耐化学性和阻燃性。出现在管材和一些外壳零件里。柔性取决于增塑剂含量。
PP(聚丙烯)
耐化学、耐疲劳。便宜、易成型。活页铰链和反复弯折的零件受益于PP的能力。
PE(聚乙烯)
耐化学性好,摩擦低。适合需要光滑表面或防潮的零件。HDPE和LDPE满足不同刚性需求。
PS(聚苯乙烯)
低成本提供出色透明度和刚性。没有PC或ABS的抗冲击强度。一次性或低应力外壳有时用PS。
Kydex
阻燃性和耐化学性突出。这种亚克力-PVC共混料扛得住医院消毒剂的反复擦拭。用Kydex板材做的便携式医疗器械外壳在热成型里表现好。Kydex还耐刮擦和冲击。对于一直要清洁的外壳,Kydex是聪明选择。材料上色和纹理效果好,成品看起来专业。Kydex适合盖板、托盘、设备外壳。
高性能聚合物和医用级金属
当标准热塑性塑料不够时,这些高级选项上场。它们更贵,但在关键地方给力。
PEEK
PEEK处理极端温度和化学品不分解。纯度高,非离子惰性表面限制污染。能通过高压灭菌、伽马或环氧乙烷灭菌不分解,所以PEEK适合苛刻的医疗器械外壳。
聚氨酯
韧性、柔性、强耐磨性。吸收冲击好。RIM加工把聚氨酯变成大型、抗冲击关键的外壳,表面质量出色。
聚DCPD
出色的抗冲击强度,低温下也是。轻松处理厚壁和复杂形状。颜色和纹理直接从模具出来。
不锈钢316L
恶劣灭菌环境的首选。钝化氧化层抗腐蚀。抗拉强度500-700 MPa,但密度接近8.0 g/cm³,对便携设计来说重。
钛
Ti-6Al-4V提供出色的强重比。抗拉强度830-1100 MPa,密度约4.4 g/cm³。惰性TiO2层抗腐蚀。重量重要时,高端便携外壳受益于钛。
铝
6061合金只有2.7 g/cm³。抗拉强度290-310 MPa。阳极氧化改善耐腐蚀性。出色的EMI屏蔽让铝成为便携设备的首选。
性能对比和选材标准
材料选择平衡几个因素:密度影响便携性,抗拉强度决定耐用性,耐化学性预测灭菌存活,UL 94阻燃等级在患者环境里重要,ISO 10993生物相容性覆盖患者接触表面。
材料 | 密度 | 抗拉强度 | 耐化学性 | UL阻燃 | 生物相容性 |
PC | 低 | 高 | 优秀 | V-0可选 | ISO 10993等级 |
ABS | 低 | 中等 | 好 | V-0可选 | ISO 10993等级 |
Kydex | 低 | 中等 | 优秀 | V-0评级 | 医用等级可选 |
PEEK | 低 | 高 | 优秀 | V-0评级 | USP Class VI |
不锈钢316L | 高 | 500-700 MPa | 优秀 | 不适用 | 植入级 |
钛Ti-6Al-4V | 中 | 830-1100 MPa | 优秀 | 不适用 | 植入级 |
铝6061 | 低 | 290-310 MPa | 好(阳极氧化) | 不适用 | 医用等级 |
对聚合物外壳,UL 94 V-0或5VA评级是常见目标。材料选择影响外壳厚度、加强筋和通风口布局。尽早确认确切的阻燃目标,防止最后一刻替换。接触患者或护理人员的表面可能需要按ISO 10993做细胞毒性、致敏、刺激测试。外壳涂料、标签、胶粘剂也算表面,不只是基础树脂。建立材料台账,把每个接触点映射到兼容的测试。在物料清单里记录表面处理、胶粘剂和基材,让审计员能跟进。尽早识别患者接触类型、清洁剂、侵入条件和服务通道。然后映射到IEC 60601、ISO 10993、IP目标、UL 94。选树脂、涂层、密封垫时看已知的阻燃和生物相容性数据。确认那些等级的颜色和纹理可用性。遵循这些指南,让你的医疗设备保持在法规批准的正轨上。
第七部分:设计考量
壁厚、拔模角和加强筋
好的设计规则从壁厚开始。壁厚保持一致让整个零件的收缩均匀。这防止缩痕、内部空洞和翘曲。目标1.5mm到3.0mm,变化控制在25%以内。做对了,外观废品能减少40%,周期时间加快20-30%。
拔模角同样重要。每侧至少1-2度让零件干净出来。有纹理的表面需要3-5度。更深的特征需要更大拔模角,1英寸深的特征可能需要1-2度,看厚度。跳过这个,你就面临拉伤、脱模失败和模具损坏的风险。
加强筋加刚度不用厚壁。筋厚保持在正常壁厚的50-60%,避免缩痕。筋高限制在壁厚的2.5倍,筋间距是壁厚的2-3倍。加0.25T-0.5T的根部圆角,每根筋每侧至少0.5度拔模角。
参数 | 建议 | 理由 |
公称壁厚 | 1.5-3.0mm,均匀 | 防止翘曲和空洞 |
拔模角 | 每侧1-2度;有纹理3度+ | 干净脱模,无划伤 |
筋厚 | 壁厚的50-60% | 避免缩痕 |
装配特征、密封和垫片
密封决定你的外壳能不能在临床现场活下来。连续垫片通道保持压缩均匀,防止夹伤。硅胶和EPDM是常见选择,因为它们抗压缩永久变形和清洁化学品。把垫片特征直接做进外壳形状,然后用压差和荧光泄漏测试检查。
端口和门也要注意。凹陷口袋保护充电端口和数据连接器,稳定的锁扣力保持门密封。现场发布前测试系绳和铰链循环。根据真实的清洁和溅水风险设定现实的IP等级,不是营销愿望。对缝隙,搭接接头配导电垫片降低辐射,天线区域应远离金属凸台。
注塑、热成型和RIM的DFM最佳实践
每种工艺有自己的设计规则:
- 注塑:用芯腔方法避免模具里的深筋,让排气、顶出、精加工更简单。凸台保持在壁厚的60%以下,内外0.5-1度拔模角。
- 热成型:奖励光滑圆角和谨慎的深宽比。材料在尖角处变薄,均匀壁厚和辅助柱塞保持厚度均匀。
- RIM:轻松处理厚壁和深拉伸,适合大型、抗冲击关键的外壳。
尽早把制造商拉进来。 快速DFM审查在开模前抓住问题,在任何医疗产品项目里都省时省钱。
结语:工艺和材料怎么选?
注塑最适合做很多零件。热成型低批量出结果快。RIM适合大型或抗冲击关键设计。每种工艺在便携式医疗器械外壳市场里都有自己的角色。
选材料时必须平衡耐化学性、生物相容性和外观需求。对大多数I类医疗用途,你可以选UL 94 V-0和ISO 10993表面处理的PC,性能可靠,成本不高。过度指定生物相容性等级增加额外费用。
尽早和有认证的制造商合作。他们的DFM支持在开模前发现设计问题。到最后才修认证是有风险的。你省时间,避免昂贵的问题。联系工程团队做可行性审查或报价,支持你的下一个医疗项目从概念到生产。