在工业机械臂、协作机器人、AMR 自主移动机器人、巡检机器人、康复外骨骼机器人的整机开发过程中,塑料结构件、外壳护罩、管线护套、中空腔体件的工艺选型,是结构工程师和采购人员经常纠结的一环。同样是塑料成型,注塑和吹塑经常被放在一起对比,但二者底层成型逻辑、结构上限、精度能力、成本曲线完全不同,选错工艺,轻则改模返工、交付延期,重则整机装配卡壳、长期稳定性不达标。很多新项目在样机阶段没有区分两种工艺的边界,等到开模之后才发现结构实现不了,白白浪费模具预算。本文结合机器人行业的实际工况,从成型原理、结构能力、精度公差、材料适配、成本、适用场景、常见踩坑点做完整对比,给非标自动化、机器人整机厂商一份可直接落地的选型参考。
一、两种工艺成型原理
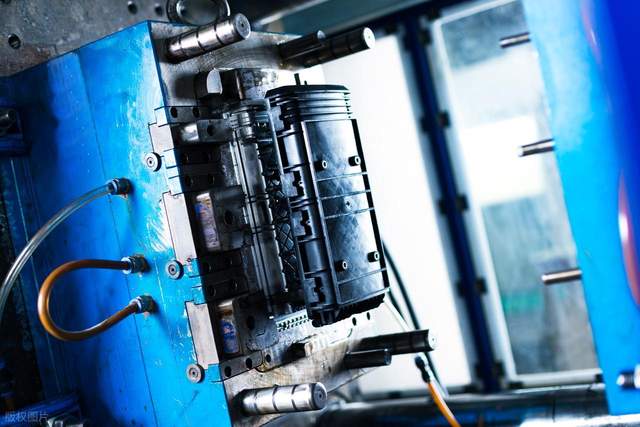
注塑成型,是把熔融塑料通过料筒高压注入闭合的公母模型腔内部,经过保压、冷却固化之后开模顶出零件。依靠高压填充,型腔里面的细节都可以完整复刻,既可以做实心结构,也可以做带内部特征的壳体,是机器人行业塑料件最主流的工艺。模具内部可以提前预埋铜螺母、镶嵌件,也可以在同一个零件上集成筋条、螺丝柱、卡扣、沉孔、定位槽、止口等装配特征,这也是它适配精密机电装配的核心原因。
吹塑成型,先挤出一根管状塑料料坯,料坯落到模具中间,模具闭合夹紧料坯两端,再向管坯内部通入压缩空气,依靠气压把高温软化的料坯向外撑开,贴紧模具内壁冷却定型。它天生就是为中空薄壁件设计的,成型后零件内部是空腔,没有办法在腔体内部做出筋、Boss 柱、卡扣这类内嵌结构,所有成型特征只能落在零件外表面。成型压力低,模具结构简单,适合一体成型、无接缝的中空大件。
很多工程师会有一个误区:只要是中空外壳就选吹塑。实际上,中空外壳如果需要和电机、传感器、减速器精密配合,依然优先考虑注塑两半壳超声波焊接,而不是直接吹塑。吹塑的优势不在精密装配,而在大尺寸、轻量化、无焊缝的中空腔体。
二、核心维度详细对比(机器人零件场景)
1. 结构与成型能力
注塑件自由度很高,实心、空心、复杂复合结构都能实现。内部可以做加强筋、螺丝柱、卡扣、定位止口、螺纹结构、避空槽,支持嵌件预埋,适合多零件装配、有定位配合的功能件。壁厚区间 0.8mm~6mm,同一个零件上可以差异化壁厚设计,受力位置加厚、非受力区域减薄,兼顾强度和减重。
吹塑件只能做成中空封闭腔体,内壁光滑,无法做内部加强筋、螺丝柱、内嵌卡扣。所有安装孔、定位槽都只能成型之后二次加工,比如 CNC 打孔、铣槽。壁厚均匀性先天受限,转角、圆弧位置容易出现局部偏薄或者偏厚,壁厚常规区间 1.5~5mm,很难做局部加厚补强。如果机器人壳体需要多处螺丝固定、传感器定位止口,吹塑会非常难实现,后期装配公差很难管控。
2. 尺寸精度与公差表现
注塑依托高压填充 + 稳定冷却,尺寸一致性好,常规机器人工程塑料件公差可以稳定做到 ±0.05~±0.15mm;关键配合面,比如传感器安装座、轴承盖板、夹爪外壳,通过精密模具和工艺调试,公差可以进一步收紧。大批量生产时,件与件之间尺寸波动小,适合自动化流水线装配,不用逐个修配。
吹塑属于低压胀型成型,料坯拉伸过程本身存在不可控的拉伸差异,轮廓公差普遍在 ±0.3~1mm,大尺寸吹塑件误差会更大。它适合只做外观防护、不参与精密配合的护罩、风管、储液腔体,凡是涉及轴孔配合、定位销、对接止口的位置,吹塑很难满足机器人装配公差要求,这也是协作机器人关节外壳几乎不用吹塑的根本原因。
3. 适配材料范围
注塑可选材料非常丰富,覆盖 ABS、PC、PC/ABS、PA6、PA66、POM、PBT,还有玻纤增强、碳纤增强改性料,部分耐高温、阻燃、防静电、耐磨的特种工程塑料都可以注塑成型,能够匹配机器人不同位置的需求:防静电外壳、高温电机周边护罩、耐磨夹爪衬座、阻燃外壳等都有成熟方案。
吹塑以软质、高延展性材料为主,最常用 PE、PP、PET,少数改性 HDPE、LLDPE;玻纤增强料、高刚性 POM、PC 这类材料延展性差,吹塑成型难度极高,很容易拉破、壁厚不均,机器人需要高刚性、抗疲劳的结构件,吹塑可选材料会受到很大限制。
4. 模具成本与量产成本曲线
注塑模具结构复杂,有分型面、顶出机构、冷却水路、滑块、斜顶,硬钢量产模具前期投入高,开模周期更长。但是优势在大批量阶段,单件成型节拍稳定,原料利用率高,浇口废料少,产量越大,摊薄之后的单件成本越低,适合年需求上万套的机器人标准化机型。
吹塑模具没有复杂顶出、滑块结构,成型压力低,模具甚至可以用铝合金加工,模具成本更低、开模周期更快。但它的短板是:适合简单中空大件,单套模具适配的结构非常有限;后期二次加工多,修边、打孔、铣槽都要额外工序,小批量、中等批量的时候,综合成本优势明显,一旦零件结构复杂,后加工成本会快速上涨,反而不如注塑方案划算。
5. 表面质量与后处理
注塑件表面光泽均匀,可直接做皮纹、磨砂、蚀纹,外观一致性高,标识、凹槽都可以在模具内直接成型,后处理简单,只需要简单去浇口。适合机器人外露的外观壳体、人机交互面板外壳。
吹塑件成型之后分型线明显,必须修边;所有安装孔、缺口都要后续机加工,加工位置容易产生毛刺、应力开裂。如果需要统一外观纹理,吹塑的纹理复刻效果也弱于注塑,外观要求高的商用机器人外壳很少选用吹塑。
三、机器人零部件,分别适合哪些零件
✅ 优先选注塑的机器人零件
- 协作机器人、机械臂关节外壳、减速器护罩、夹爪壳体;
- 传感器支架、激光雷达外壳、编码器保护座、接线端子座;
- 带螺丝柱、卡扣、定位止口的装配壳体、分体式防护外壳;
- 移动机器人底盘侧护板、电池包外壳、电控盒壳体;
- 要求防静电、阻燃、玻纤增强、耐磨的功能塑料件。
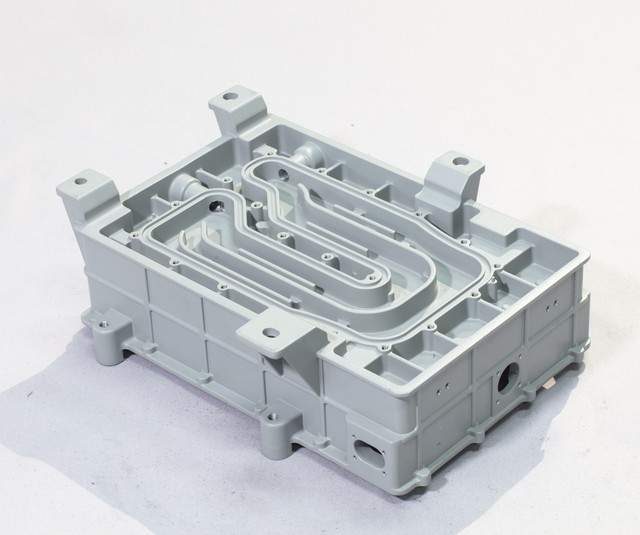
这类零件核心诉求是装配精度、结构刚性、多特征集成,哪怕壳体是中空的,行业常规做法也是注塑两半壳体,再用超声波焊接或者胶水粘接,放弃一体吹塑,保障装配稳定性。
✅ 优先选吹塑的机器人零件
- AMR 巡检机器人、清洁机器人的大型中空防撞护筒、缓冲浮筒;
- 机器人内部走线管、大直径中空风道、输水 / 储液腔体;
- 大尺寸、结构简单、无精密装配点位的外围防护外罩;
- 轻量化一体中空外壳,不涉及传感器、电机精密对接,只做防撞防护。
吹塑最大价值就是做大尺寸无缝中空腔体,同等体积下,吹塑件用料更少、重量更轻,没有拼接缝,抗冲击缓冲性能好,适合防撞、流体管路类零件。
四、选型避坑,机器人行业高频踩坑点
第一,不要看到 “中空” 就默认吹塑。很多结构工程师以为中空 = 吹塑,忽略了上面的安装定位特征。一旦图纸上有多个定位孔、止口,吹塑成型后孔位公差飘移,整机装配时传感器同轴度、间隙很难控制,后期整改成本极高。
第二,吹塑不能靠后期 CNC 加工弥补公差。有不少供应商承诺吹塑成型后 CNC 精加工配合面,但是吹塑件本身内部应力大,加工完成之后会缓慢回弹,一段时间之后尺寸变形,机器人长期往复运动,会出现异响、间隙变大。
第三,玻纤增强材料不要盲目选吹塑。玻纤料延展性差,吹塑拉伸时玻纤取向严重不均匀,局部强度断崖式下跌,机器人运动过程交变载荷下容易开裂,可靠性远低于注塑玻纤件。
第四,样机小批量阶段的成本判断。几十套、一两百套样机,简单中空护罩吹塑模具便宜,看起来划算;但如果后续要改结构,吹塑模具改动难度大,而注塑模具修改的灵活性更高,适合持续迭代的机器人项目。
第五,强度逻辑区分:注塑件靠壁厚 + 筋条设计承载载荷;吹塑件是薄壁壳体,适合承受冲击缓冲,不适合长期持续受力、安装电机、减速器这类重载场景。
五、快速选型判断口诀(工程师直接套用)
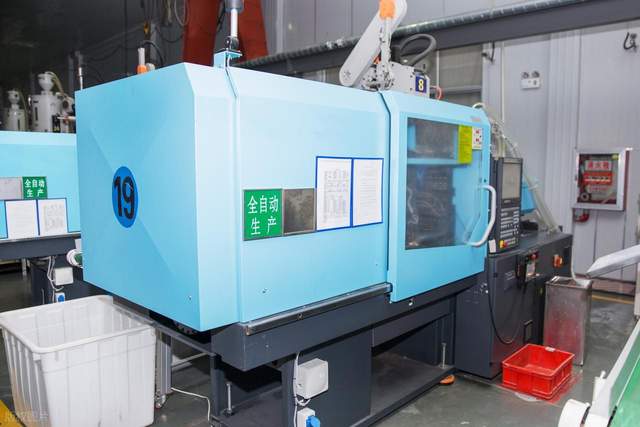
需要精密配合、螺丝柱、卡扣、玻纤增强、复杂外观 → 选注塑 单纯中空、大尺寸、防撞缓冲、风道储液、无精密定位 → 选吹塑 中空外壳 + 多处装配点位 → 优先注塑分壳焊接方案
六、总结
机器人塑料件的工艺选型,本质是在装配精度、结构复杂度、材料性能、批量规模、轻量化需求之间做平衡。注塑是机器人行业的主力工艺,覆盖绝大多数功能壳体、精密结构件,精度可控、材料选择广、结构设计自由度高,适配机械臂、移动机器人、康复外骨骼等绝大多数核心部件;吹塑是补充工艺,主打一体无缝中空大件,优势集中在防撞护筒、风道、储液容器这类低配合要求的腔体零件。
在项目前期 DFM 评审的时候,先锁定零件的装配要求、公差、受力工况,再敲定成型工艺,而不是先定工艺再改结构,才能从源头规避开模返工、装配不良、长期可靠性不足的问题。如果项目同时存在多类塑料件,也可以组合方案:精密功能件采用注塑,外围大型防撞中空护罩采用吹塑,兼顾性能和整体成本