抛光

利用柔性抛光工具及磨料等介质对工件表面进行修饰加工的工艺。主要用于降低金属表面粗糙度,对金属表面外观要求较高的工件加工完后留余量进行抛光处理。数量较少多采用手动机械抛光,尺寸不好控制及易造成金属厚度不均匀的情况。也可采用电解抛光处理效果没有机械抛光好,尺寸比较好控制。多用于外观及光洁度要求较高的产品零件。
喷砂

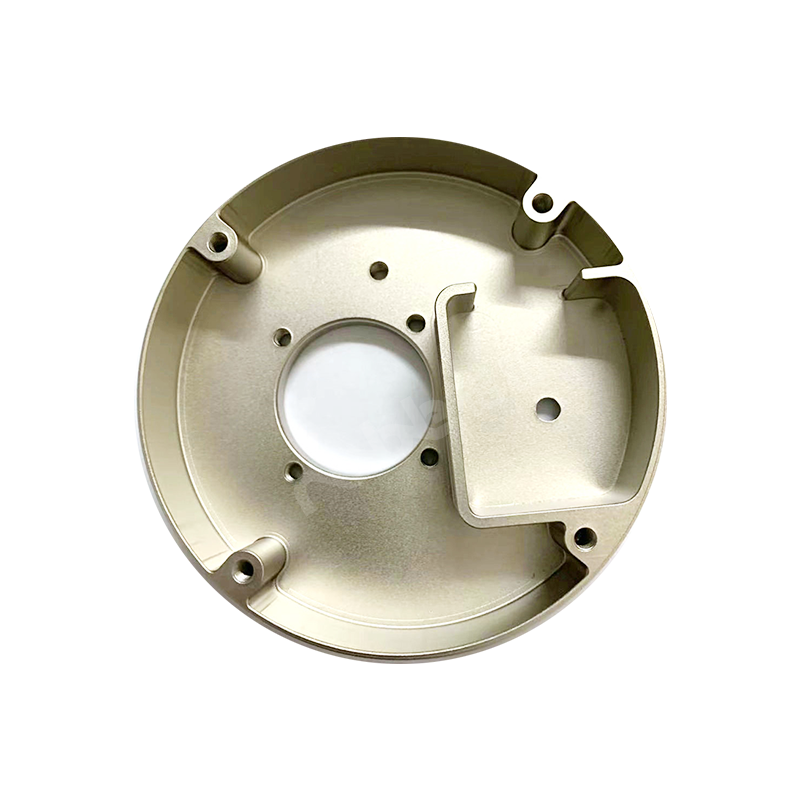
通过高速喷射磨料对材料表面进行处理,普遍采用手动气压式喷砂机,适用于中小型复杂零件。现多用于铝合金零件氧化前处理工序,在金属表面清洁除锈去氧化皮去毛刺,外观上的轻微瑕疵能够有改善并且提高工件表面耐磨性。可根据外观需求选择不同的砂粒目数,目数越大颗粒越小,目数越小颗粒越大。
抛丸

抛丸是利用叶轮的离心力甩动钢丸,使其与金属产出摩擦,去除金属表面的批锋毛刺。比较适用大批量的铸造件,钢结构件。摩擦挤压型的一种表面处理,需要注意的是一些壁薄自身强度不足的产品的适用。
拉丝

使用砂带定向在金属表面打磨出纹理。多用于钣金外壳表面处理,但是表面比较脆弱,二次刮伤会比较明显。
阳极氧化

在电解质溶液中,工件为阳极,在外电流作用下,使其表面形成氧化膜层的过程,称为阳极氧化,最常用于铝合金表面处理。铝合金阳极氧化能够有效的保护工件的表面外观,提高工件表面耐磨性。并且可以根据需求的颜色同时进行上色处理,而氧化又分为普通阳极和硬质阳极氧化处理。与普通阳极相比硬质阳极氧化能够让零件耐磨性产生质变,相应成本也会更高。通常在氧化前会对工件进行喷砂处理,能够更好的提高外观及使工件更具颗粒度。
喷粉

五金喷粉(静电粉末喷涂)是利用高压静电吸附原理将粉末涂料喷涂于工件表面,经高温固化形成涂层的技术。加工工艺简单一次性成型生产效率比较高,轻微缺陷易于修补,比较适合大批量生产使用的表面处理工艺。轮廓处易积粉,不耐冲击易崩裂。
烤漆

用于金属表面的涂装工艺/涂料类型,核心是通过喷涂后高温烘烤固化,让漆膜形成坚硬、光滑、有光泽的保护层,兼具装饰和防腐功能。附着力较强,有非常好的耐冲击性,不易褪色。材料成本比较高,生产环境严苛。常用于箱体外壳等外观零件上。
电泳
工件作为一个电极放入导电的水溶性或水乳化的涂料中,与涂料中另一电极构成解电路。在电场作用下,涂料溶液中已离解成带电的树脂离子,阳离子向阴极移动,阴离子向阳极移动。这些带电荷的树脂离子,连同被吸附的颜料粒子一起电泳到工件表面,形成涂层。颜色可选比较少通常为黑灰色,另外电泳的盐雾测试效果比较好室内500h室外700h左右。生产效率涂料利用率比较高,比较适合大规模流水线生产。
发蓝
将金属钢件在化学药物中加热刀一定温度使其表面形成黑色的氧化膜工艺,也称作发黑。对金属防锈以及耐磨性有一定提高,发蓝工艺对工件的尺寸及外观光洁度影响不大所以常用于精密零件。
电镀

利用电解原理在某些金属表面上镀上一薄层其它金属或合金的过程。电解作用使金属或其它材料制件的表面附着一层金属膜的工艺从而起到防止金属氧化、导电、耐磨、耐腐蚀性、增强美观等。目前金属件主流电镀层主要有、镀铬、镀镍、镀锌、镀铜、镀金、镀银等,根据工件的使用环境及工况采用不同的电镀金属层,电镀得类别比较多,因此在工业及生活中应用比较广泛。
渗碳
通过碳原子渗透提升金属表面性能的化学热处理工艺,主要应用于含碳量低于0.25%的低碳钢或低碳合金钢。常用于制造齿轮轴类等机械零件,提高工件表面的硬度,使工件内部仍有很好的韧性。适合表面需要高硬度耐磨,并且需要承受一定冲击的零件。此类零件的加工工艺会比较复杂,一般都用于核心精密传动器械的部件,由于工艺的限制零件素材本身价格会比较昂贵。
渗氮
低温加热工件,使氮原子扩散至钢铁层表层,处理工艺时间比较长。不进行淬火,工件变形量较小。比较适合精密的尺寸的零件,只强化工件表面,内部仍然保持韧性。比较适合一些精密零件如曲轴、齿轮、模具等。
钝化
钝化现象是由于阳极反应受到阻碍而使金属耐腐蚀性能提高的现象,分为化学钝化和电化学钝化。化学钝化指金属表面因化学作用生成保护膜使金属与外界介质隔绝,电化学钝化通过将金属作为阳极并加适当电压形成钝化膜。
磷化
只适用于钢铁零件,一般不用于最终防腐。在喷漆电泳前做基层的防护处理,能够有效提高金属的耐腐蚀性,以及提高涂层的附着力。