日期:2026-11-16来源:诺铂智造
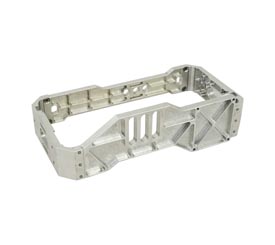
外骨骼 CNC 加工是从整块材料中去除多余部分,最终形成所需形状的制造方式。这种减材方法让工程师能够控制每一个尺寸和表面。该方法非常适合可穿戴机器人系统,因为贴合度直接影响舒适性和功能。加工流程从一块金属或塑料毛坯开始,机床去除与三维模型不符的所有部分,最终留下的是可直接装配的精密部件。工程师选择减材方法,是因为整块材料内部没有缺陷,也没有层间结合线,材料结构在整個零件中保持一致。

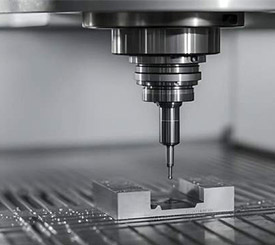
CNC 设备按照数字程序自动完成切削、钻孔和磨削。机床读取刀具路径,并驱动切削刀具沿路径运动。整个加工循环中无需人工干预。这种自动化确保各部件之间的一致性。操作人员只需装夹材料并启动程序,其余工作由机床自动完成,每个零件都与设计精确匹配。程序控制每次操作的主轴转速、进给速度和切削深度,不同刀具分别负责粗加工、精加工和细节特征加工。
HEI Junia 工程学院的项目提供了一个真实案例。该团队采用 CNC 工艺流程制造了一台铝制运动外骨骼。自动化流程使他们能够生产尺寸精确、性能可靠的部件。该项目展示了减材方法如何为人体增强系统制造轻量化结构。
制造商通常将加工分为两个阶段。首先是三轴粗加工,该阶段快速去除大量材料。较大的刀具以较大的切削深度快速接近最终形状。较短的刀具长度使后续装夹更加刚性。然后通过五轴精加工将每个表面精修至设计规格。

五轴阶段优势明显。刀具可以从任意角度接近工件,零件在一次装夹中保持夹紧状态,避免了因多次装夹移动而产生的误差。典型的五轴加工对关节部件可保持约 ±0.01mm 的公差,复杂结构可能需要 ±0.005mm 至 ±0.05mm 的范围。这些严格的数值确保装配体在使用过程中运动平稳。
五轴联动加工可以制造与人体解剖结构相匹配的形状。刀具同时沿五个轴运动,可加工出曲线骨骼结构、内部中空通道和非对称机械外壳。这些零件用简单设备无法实现。机床可在一次操作中加工到倒扣区域和复杂轮廓。刀具通过倾斜和旋转到达隐藏表面,而不会与工件发生碰撞。这一能力使五轴加工成为可穿戴机器人领域的首选。
立式加工中心适用于较小的工件,装夹和操作都比较方便。卧式加工中心适合较大的框架类零件,重力有助于从深腔中排屑。两种类型各有其适用场景,具体取决于部件尺寸和几何形状。

五轴加工中心是解剖结构加工的主要设备。由于零件不需要转移到其他装夹位置,各特征之间的相对位置得以保持。标准三轴机床在这方面表现不佳。多次装夹会产生累积误差,可能导致关键孔超出公差带。五轴系统完全消除了这一风险。机床将零件固定在可倾斜旋转的工作台上,一次装夹即可加工零件的五个面,复杂角度无需专用夹具。
走心式车床用于加工小型旋转部件,如电机外壳、轴承座圈和枢轴销。这些部件需要严格的同心度。走心式加工方式使材料在靠近切削刀具的位置得到支撑,防止切削过程中发生偏转。
带动力刀具的车削中心增加了灵活性。它们可以在同一次装夹中铣平面、钻交叉孔和切螺纹,从而缩短周期时间并提高精度。五轴方法可在单次装夹中完成复杂机器人形状的加工。将这些机床类型组合使用,可为可穿戴机器人生产提供所需的完整加工能力。

钛合金是承重外骨骼部件的理想选择。5 级钛合金是使用最广泛的类型,强度高且耐腐蚀性好。23 级钛合金更柔软,对人体更安全,接触皮肤时引发过敏的可能性更低。两种类型在多次使用后仍能保持强度。
这些合金非常适合用于关节和框架。它们具有优异的强度重量比,因此零件既坚固又轻便。钛合金还能抵抗汗液和潮湿环境的侵蚀,佩戴安全。缺点在于成本和加工难度。它比铝更难切削,刀具磨损更快,切削速度必须降低。
铝是外骨骼框架的可靠材料。HEI Junia 工程学院的项目就使用铝制造运动外骨骼。6061 牌号易于切削和焊接。7075 牌号强度更高但更难成型。两者都很轻,这对可穿戴设备至关重要。
阳极氧化在铝表面形成保护层,可提高耐磨性并允许添加颜色,还有助于防锈。光滑的表面对舒适性和清洁度很重要。喷丸或抛光等额外工序可以改善触感。
碳纤维复合材料强度高、刚度大、重量轻。这些特性非常适合肢体支撑和框架。但 CFRP 加工难度大。纤维容易起毛,刀具磨损快。切削粉尘必须谨慎处理。钻孔时可能发生分层。
工程塑料承担不同的功能。PEEK 适用于高温或无菌环境。Delrin 尺寸稳定且易于切削。尼龙能吸收冲击和振动。这些材料通常用于金属部件与人体之间,可减轻重量并增加舒适度。选择合适的材料会影响成本、加工难度和所需的后处理。每种材料都有其取舍。
外骨骼 CNC 加工制造可穿戴系统运行所需的主要机器人部件。关节、支架、外壳和结构件都来自这一工艺。每个零件都必须满足精确的规格要求。Indego 项目很好地展示了这一点。工程师在开发过程中使用了 Protolabs 的 CNC 加工和 3D 打印服务。他们使用 CNC 服务加工用于超声波焊接的夹具,这一步骤对构建机器人外骨骼至关重要。成品单元的每个部件都遵循同样的精度标准。

铰链组件和旋转关节构成任何外骨骼的运动核心。这些部件承受持续运动和载荷。髋关节的球窝接口必须支持屈曲、伸展、外展和内收,同时承受体重。这要求高结构稳定性和极小的间隙。CNC 加工结合 CAD 建模使工程师能够设计和加工出最佳配合的球窝。球体部件的公差可精确到几微米,球窝按这些公差加工匹配。由此形成的紧密配合将关节间隙降至最低,从而实现平滑的关节运动,进而获得可靠的生物力学性能。
公差控制是区分普通关节和优质关节的关键。下表列出了不同部件的精度要求。
精密 CNC 加工还能制造精确的外壳以及传感器和控制线路的复杂走线路径。这使得压力传感器(如足底传感器)能够均匀分布。微小运动可被捕捉,响应性得到改善。多轴精密加工可制造铝和聚合物合金防护层,这些防护层按特定关节几何形状成型,保护敏感传感器和控制单元免受潮湿和环境损害。对于承受载荷的球关节和销关节,物理气相沉积、化学气相沉积、抛光和精密加工等精加工方法可减少磨损和摩擦。通过精密加工和磨料工艺实现的镜面抛光可减少表面缺陷,有助于长期保持关节运动平滑。

重量在可穿戴系统中至关重要。每一克都影响用户的舒适感和疲劳程度。拓扑优化去除不需要的材料,得到的框架既保持强度又减轻多余质量。这种优化与加工协同进行。工程师先模拟载荷路径,然后去除不承受应力的部分。最终形状往往看起来很有机,它遵循力线而非简单的几何形式。
薄壁截面和复杂几何形状将加工推向极限。这些特征在减轻重量的同时不牺牲刚性,但它们在切削过程中也会发生变形。专用夹具将薄壁固定在位。在机测量可立即发现任何偏差。磨损补偿使刀具保持锋利和精确。一体式 CNC 框架消除了接头和紧固件,进一步减轻重量并提高整体刚度。可穿戴结构框架从中受益匪浅。这种设计在身体上感觉更轻,在反复应力下也更耐用。

支架和连接件必须贴合人体。每个用户的体型不同。定制贴合接口解决了这一问题。CNC 加工为每位佩戴者切削匹配的支架,改善人体工学并减少压力点。关节外壳遵循同样的逻辑,包裹关节并保护内部机构。髋/膝关节外壳需要精确的轮廓。贴合不良会导致不适并限制运动。贴合良好则感觉自然,用户甚至会忘记设备的存在。
螺纹嵌件和紧固特征将所有部件连接在一起。这些细节决定设备是保持紧固还是松动异响。CNC 加工以精确的螺距和深度切削螺纹,还能在同一次装夹中钻交叉孔和铣平面,使所有特征保持对齐。执行器安装座需要这种精度。螺纹偏斜可能在载荷下脱扣。加工良好的螺纹可承受数千次循环,执行器保持稳固,整个系统保持可靠。
严格公差决定可穿戴设备是运动平滑还是卡滞。精密 CNC 加工可达到其他方法无法匹敌的数值。磨削典型精度为 ±0.005 mm,最佳可达 ±0.001 mm。CNC 铣削典型精度为 ±0.025 mm,最佳可达 ±0.005 mm。线切割甚至更紧,可达 ±0.0001 英寸(0.0025 mm)或更好。这些数值对关节接口和执行器安装座至关重要。粗糙的孔会破坏对齐,精密的孔则使一切运转正常。
重复性是业余制作与真正产品的分水岭。每个单元都必须与第一个一致。CNC 自动化实现了这一点。机床每个循环都执行相同的程序,不会引入人为变异。这种一致性有助于外骨骼 CNC 加工从单件原型扩展到全面量产。买家在每个批次中都能获得相同的几何形状和配合。

五轴联动加工同时移动全部五个轴,从而可以加工倒扣和雕塑曲面。一位意大利工程师与 Lewei Precision 合作,采用该方法制造了一台全身被动式外骨骼。刀具在一次装夹中从多个角度接近工件,重新定位带来的累积误差消失。遵循人体解剖结构的有机形状成为可能。
CNC 和 3D 打印经常配合使用。Indego 项目在开发过程中两者兼用。工程师依赖 CNC 加工制造夹具和精密零件,增材制造则处理复杂几何形状和定制化需求。这种组合加快了迭代速度。设计师可以尽早测试真实的金属零件,在模具加工之前发现问题。
CNC 可加工多种材料。铝、不锈钢、钛、黄铜、铜和淬硬钢都易于加工,每种材料在重量和强度方面各有取舍。下表对比了 CNC 与增材制造。
表面光洁度影响舒适性和卫生。加工态表面适用于内部支架和外壳。抛光表面适合皮肤接触点。镜面 EDM 可达 ±0.00005 英寸(0.0013 mm)或更好。这种光滑度可减少摩擦和磨损,也使医疗用途的清洁更加容易。

公差影响可穿戴设备的贴合度和手感。关节松动会晃动并引起不适,紧密的关节则运动平滑、感觉自然。但更严格的公差意味着更高成本,因为机床运行更慢、刀具磨损更快、检测时间更长。工程师必须找到最佳平衡点。关节孔等关键接口需要最严格的规格,非关键支架可以放宽。这种平衡既保证设备安全,又不会超出预算。
GD&T 告诉加工人员什么才是真正重要的。它定义基准、特征控制和允许偏差。良好的 GD&T 从明确的基准参考开始,选择稳定的表面作为基准。对孔组使用位置公差,对曲面使用轮廓控制。避免对不影响功能的特征过度标注公差。这可以简化检测并减少废品。目标是传达设计意图,而不增加不必要的成本。
表面光洁度影响设备在皮肤上的触感。粗糙表面会刺激皮肤并滋生细菌,光滑表面则触感更好且易于清洁。Ra 衡量表面平均粗糙度,Ra 越低表面越光滑。下表列出了典型要求。
医疗外骨骼需要额外处理。抛光去除刀痕并形成卫生表面。阳极氧化在铝表面添加保护层。喷丸处理提供均匀的哑光外观。工业设备可能跳过外观处理步骤,转而关注耐磨性。正确的后处理取决于设备的使用环境。
每次装夹都会增加成本,因为机床停机、操作人员重新定位零件,且精度可能漂移。五轴加工减少了装夹次数,因为零件保持夹紧状态。减少换刀也能节省时间。设计良好的零件需要更少的工序,从而降低人工和机床工时。面向制造的设计意味着要尽早考虑这些因素。
材料选择从两个方面影响成本。原材料价格差异很大,钛比铝贵。可加工性也很重要。硬质材料刀具磨损更快、切削更慢。手部外骨骼零件的成本估算模型将材料类型作为输入,汇总材料成本、人工、机床维护、折旧和加工时间。选择合适的材料需要在强度、重量和预算之间取得平衡。目标是在不超支的前提下实现耐用性。